







Für kommerzielle Obstverarbeiter — von getrockneten Mangoscheiben bis hin zu Apfelchips und Beerenpulvern — bestimmt die Wahl einer industriellen Obsttrocknungsmaschine direkt die Produktqualität, die Energiekosten und die Durchsatzkapazität. Im Gegensatz zu Batch Dehydratoren, die in kleinen Betrieben verwendet werden, müssen industrielle Systeme täglich Tonnen Wasser entfernen und gleichzeitig eine Härtung der Schale, enzymatische Bräunung und Nährstoffabbau verhindern. Dieser Artikel untersucht die führenden Trocknungstechnologien (Konvektion, Wärmepumpe, Mikrowelle und Hybrid), wichtige Spezifikationsparameter, häufige Fehlermodi und Strategien zur Energieoptimierung — basierend auf Installationen von Nasan in Trocknungsanlagen für Obst weltweit.

1. Kerntechnologien für Industrielle Obsttrocknungsmaschinen
Die Auswahl der richtigen industriellen Obsttrocknungsmaschine erfordert ein Verständnis für die Stärken und Einschränkungen jedes Trocknungsprinzips.
1.1 Konvektion (Heißluft) Gürtel Trockner
Die häufigste Konfiguration für die Verarbeitung in großem Maßstab (2–20 Tonnen/Tag). Obststücke (z.B. gewürfelte Äpfel, Bananenscheiben) werden auf einem perforierten Edelstahlband verteilt, während heiße Luft (50–85°C) von unten oder oben durch das Bett strömt. Mehrstufige Einheiten ermöglichen unterschiedliche Temperaturzonen: höhere Anfangstemperaturen für die Oberflächentrocknung, niedrigere Endtemperaturen, um Verbrennungen zu vermeiden. Zu den Vorteilen gehören niedrige Investitionskosten und einfache Bedienung. Allerdings kann die Konvektions-Trocknung eine Härtung der Schale verursachen (trockene äußere Schicht, die die innere Feuchtigkeit einschließt) und erfordert lange Verweilzeiten (4–12 Stunden), was zu einem höheren Energieverbrauch (3,5–5,0 kWh pro kg entferntem Wasser) führt.
1.2 Wärmepumpentrocknungssysteme
Wärmepumpen industrielle Obsttrocknungsmaschinen recyceln Abwärme, indem sie Feuchtigkeit aus der Luft kondensieren und den entfeuchteten Luftstrom wieder aufheizen. Die Betriebstemperaturen liegen zwischen 30–65°C, ideal für wärmeempfindliche Früchte (Beeren, Kirschen, Zitrusschalen). Die Energieeffizienz ist außergewöhnlich: 1,0–1,5 kWh pro kg entferntem Wasser (Leistungskoeffizient COP 3–5). Das geschlossene Systemdesign verhindert auch externe Kontamination. Nachteile sind höhere Anschaffungskosten und langsamere Trocknungsraten im Vergleich zur direkten Gasheizung.
1.3 Mikrowellen- und Hybridtrocknung
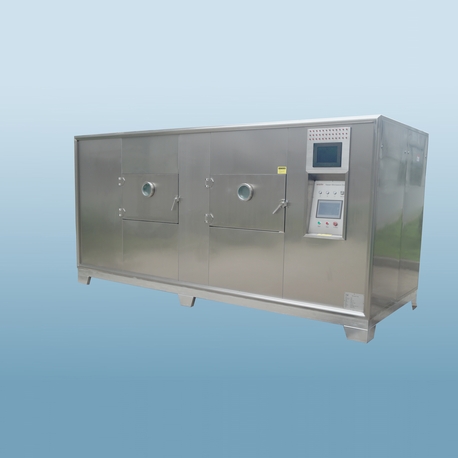
Mikrowellentrocknung (2450 MHz oder 915 MHz) erhitzt volumetrisch Wassermoleküle im Inneren der Frucht, wodurch interner Dampfdruck entsteht, der die Feuchtigkeitsabgabe beschleunigt. Ein Mikrowellen-Dehydrator kann die Trocknungszeit von Stunden auf Minuten reduzieren, mit minimalem Anstieg der Oberflächentemperatur — wodurch flüchtige Aromen und Farbe erhalten bleiben. Bei Früchten mit hohem Zuckergehalt (Datteln, Feigen) kann die Mikrowelle allein Verbrennungen verursachen, daher kombinieren hybride Systeme Mikrowelle mit Heißluft oder Vakuum. Die hybriden industriellen Obsttrocknungsmaschinen von Nasan erreichen 0,8–1,2 kWh pro kg Wasser und produzieren getrocknete Früchte mit überlegenen Rehydratationsverhältnissen.
1.4 Gefriertrocknung (Lyophilisation)
Für Premiumprodukte (gefriergetrocknete Erdbeeren, Durian, exotische Früchte) bewahrt die Gefriertrocknung Form, Farbe und >95% der Nährstoffe. Allerdings sind die Betriebskosten hoch (8–12 kWh pro kg Wasser) und die Batch-Zyklen dauern 24–48 Stunden. Diese Technologie ist für hochwertige Zutaten reserviert, die in Cerealien, Raumfahrtnahrung oder pharmazeutischen Anwendungen verwendet werden.
2. Wichtige Spezifikationsparameter für industrielle Obsttrocknungsmaschinen
Bei der Bewertung einer industriellen Obsttrocknungsmaschine müssen Käufer diese technischen Kennzahlen berücksichtigen:
Feuchtigkeitsentzugrate (MER): kg Wasser, die pro Stunde und Quadratmeter Bandfläche entfernt werden. Typische MER für Konvektion: 2–5 kg/m²/h; für Wärmepumpe: 1,5–3 kg/m²/h; für Mikrowelle: 8–15 kg/m²/h.
Endfeuchtigkeitsgleichmäßigkeit: Für gewürfeltes Obst Ziel ±1% über die Bandbreite. Schlechte Gleichmäßigkeit führt zu mikrobiellem Wachstum in unzureichend getrockneten Stücken und brüchiger Textur in übergetrockneten.
Maximale Luftgeschwindigkeit (für Konvektion): 1,5–3 m/s durch das Bett. Höhere Geschwindigkeiten erhöhen die Trocknungsrate, riskieren jedoch, kleine Stücke vom Band zu blasen.
Temperaturgradientenkontrolle: Früchte mit hohem Zuckergehalt erfordern eine schrittweise Temperaturerhöhung, um Karamellisierung zu vermeiden. Programmierbare Zonenregler sind für die mehrstufige Trocknung notwendig.
Sanitärdesign: Alle produktberührenden Oberflächen müssen aus 304 oder 316 Edelstahl bestehen, mit CIP (clean-in-place) Sprühkugeln und geneigten Böden zur Entwässerung.
Nasan bietet ein detailliertes Größenblatt basierend auf dem anfänglichen Feuchtigkeitsgehalt (typischerweise 80–90% für frisches Obst), dem Zielendfeuchtigkeitsgehalt (15–20% für halbgetrocknet, 3–5% für knusprig) und dem gewünschten Durchsatz (kg/h nass).
3. Branchenprobleme und technische Lösungen
Selbst eine hochwertige industrielle Obsttrocknungsmaschine kann Mängel produzieren, wenn sie nicht für bestimmte Obstsorten optimiert ist. Im Folgenden sind vier häufige Probleme und Korrekturmaßnahmen aufgeführt.
Problem: Randschichthärtung (trockene Kruste mit feuchtem Inneren) bei Mango oder Papaya
Ursache: Zu hohe Anfangslufttemperatur ( >70°C) oder übermäßiger Luftstrom. Lösung: Verwenden Sie ein dreistufiges Profil: 55°C für die ersten 2 Stunden (um die Oberflächenfeuchtigkeit langsam zu entfernen), dann 65°C für 4 Stunden, schließlich 75°C für 2 Stunden. Installieren Sie Feuchtigkeitssensoren, um 40–50% RH in der ersten Stufe aufrechtzuerhalten — höhere Luftfeuchtigkeit reduziert die Oberflächenverdunstungsrate, sodass die innere Feuchtigkeit wandern kann.Problem: Nicht-enzymatische Bräunung (Verdunkelung) bei Apfel- oder Birnenscheiben
Ursache: Oxidation oder wärmeinduzierte Maillard-Reaktion. Lösung: Behandeln Sie die Scheiben 2 Minuten lang in einer Lösung aus 1% Zitronensäure + 0,5% Ascorbinsäure, bevor Sie sie trocknen. Verwenden Sie einen Mikrowellen-Dehydrator oder einen Wärmepumpentrockner, der unter 65°C arbeitet. Bei Konvektions-Trocknern reduzieren Sie die Sauerstoffexposition, indem Sie eine Stickstoffspülung in der Trockenkammer verwenden (für hochwertige Produkte).Problem: Klumpenbildung und Anhaften von getrockneten Obststücken
Ursache: Hoher Zuckergehalt (Datteln, Feigen, Rosinen) wird bei mittleren Feuchtigkeitswerten (25–35%) klebrig. Lösung: Tragen Sie vor dem Trocknen eine leichte Schicht Reismehl oder Stärke auf. Verwenden Sie ein vibrierendes Band oder einen Rotationsdromtrockner anstelle eines flachen Bands. Bei Wärmepumpentrocknern ändern Sie alle 30 Minuten die Bandrichtung, um Klumpen zu brechen.Problem: Ungleichmäßige Trocknung über die Bandbreite
Ursache: Ungleichgewicht in der Luftverteilung oder dickere Produktlage an den Rändern. Lösung: Installieren Sie verstellbare Baffles im Luftkanal. Verwenden Sie einen Laserscanner, um die Bettentiefe zu messen und die Bandgeschwindigkeit oder den Luftstrom automatisch anzupassen. Für Mikrowellensysteme sorgt das Überlappen mehrerer Magnetronzuführungen (wie in Nasans Designs) für eine Feldgleichmäßigkeit innerhalb von ±5%.
4. Energieeffizienz und Betriebskostenanalyse
Energie macht 60–70% der gesamten Betriebskosten für eine industrielle Frucht-Trocknungsmaschine aus. Hier ist ein Vergleich des spezifischen Energieverbrauchs (SEC) für verschiedene Technologien, die Mango von 85% auf 15% Feuchtigkeit (nass) trocknen:
Direkte gasbeheizte Konvektion: 4,2 kWh/kg entferntes Wasser (einschließlich Lüfterstrom). Gaskosten bei $0,05/kWh entsprechen $0,21/kg Wasser.
Wärmepumpe (geschlossener Kreislauf): 1,3 kWh/kg Wasser. Stromkosten bei $0,12/kWh = $0,16/kg Wasser — geringere Kosten trotz höherem Strompreis aufgrund der Effizienz.
Mikrowelle (915 MHz): 1,1 kWh/kg Wasser. Stromkosten $0,13/kg Wasser — schnellste Trocknung, beste Qualitätsbewahrung.
Hybridmikrowelle + Wärmepumpe: 0,9 kWh/kg Wasser. Beste Effizienz, aber höchste Investitionskosten.
Zusätzlich kann die Rückgewinnung von Abwärme den SEC um weitere 15–20% senken. Zum Beispiel kann die Abluft von warmem Luft aus einem Konvektions-Trockner die eingehende Frischluft über einen Plattenwärmeübertrager vorheizen. Nasan bietet modulare Wärmerückgewinnungseinheiten an, die an bestehende Trockner nachgerüstet werden, mit Amortisationszeiten von 12–18 Monaten.
5. Automatisierungs- und Qualitätskontrollsysteme
Moderne industrielle Frucht-Trocknungsmaschinen integrieren Industrie 4.0-Funktionen für konsistente Qualität:
Nahinfrarot (NIR) Feuchtigkeitssensoren: Am Ausgang des Trockners montiert, messen sie die Feuchtigkeit in Echtzeit (Genauigkeit ±0,5%). Geschlossener Regelkreis PID passt die Gurtgeschwindigkeit oder Temperatur an, um das Ziel zu halten.
Maschinenvision zur Farbsortierung: Kameras erkennen bräunliche oder verbrannte Stücke und aktivieren pneumatische Auswerfer im Nachgang.
Datenprotokollierung und Rückverfolgbarkeit: Jede Charge wird mit Zeit-Temperatur-Feuchtigkeitsprofilen aufgezeichnet, die für Lebensmittelsicherheitszertifizierungen (BRC, IFS, SQF) unerlässlich sind.
Prädiktive Wartung: Vibrationssensoren an Lüftern und Motoren sowie die Überwachung der Lagertemperatur warnen die Betreiber vor einem Ausfall.
Für kleine bis mittelgroße Verarbeiter bietet Nasan eine PLC-basierte Steuerung mit Fernzugriff, die es dem technischen Support ermöglicht, Parameter ohne Vor-Ort-Besuche anzupassen.
6. Häufig gestellte Fragen (FAQs)
Q1: Was ist der typische Kapazitätsbereich für eine industrielle Frucht-Trocknungsmaschine?
A1: Einzelgeräte reichen von 50 kg/h nasser Fruchteingang (kleinmaßstäblich) bis zu 5.000 kg/h (große kontinuierliche Linien). Zum Beispiel kann ein 5 m breiter Gurt-Trockner mit 30 m Länge 2 Tonnen nasser Apfelscheiben pro Stunde verarbeiten, wobei 300 kg getrocknetes Produkt erzeugt werden (bei einer angenommenen Feuchtigkeitsreduktion von 85%). Nasan bietet modulare Designs an, die durch das Hinzufügen von Gurtelementen oder parallelen Tunneln skalierbar sind.
Q2: Wie verhindere ich das Wachstum von Aflatoxinen während der Fruchttrocknung?
A2: Aflatoxin (von Aspergillus-Pilzen) entwickelt sich, wenn die Trocknung zu langsam ist, insbesondere in tropischen Klimazonen. Reduzieren Sie das Risiko, indem Sie: (1) die endgültige Feuchtigkeit innerhalb von 24 Stunden nach der Ernte unter 12% erreichen, (2) einen Vor-Trockner verwenden, um die Oberflächenfeuchtigkeit innerhalb von 2 Stunden schnell auf 30% zu reduzieren, (3) die Luftstromgeschwindigkeit über 1,5 m/s halten, um die Feuchtigkeit der Grenzschicht zu entfernen, (4) UV-C-Lampen in der Trockenkammer hinzufügen (tötet Oberflächenkeime ab). Für getrocknete Feigen und Datteln ist das Blanchieren in heißem Wasser (80°C für 30 Sekunden) vor der Trocknung sehr effektiv.
Q3: Kann die gleiche industrielle Obsttrocknungsmaschine verschiedene Obstsorten verarbeiten?
A3: Ja, aber mit Anpassungen. Konvektions- und Wärmepumpentrockner benötigen unterschiedliche Bandgeschwindigkeiten und Temperaturprofile für jedes Obst. Mikrowellentrockner können mit Rezepten programmiert werden, aber die Ladungsdichte und Betttiefe müssen optimiert werden. Ein flexibles Design umfasst modulare Bänder, die ausgetauscht werden können (feines Netz für Beeren, offenes Netz für größere Stücke) und eine Mehrzonen-Temperaturregelung. Nasan’s universelle Obsttrockner-Linie ermöglicht einen Wechsel innerhalb von 30 Minuten.
Q4: Welche Reinigungsverfahren sind für industrielle Obsttrocknungsmaschinen erforderlich?
A4: Tägliche Reinigung: Entfernen Sie verbleibende Obststücke mit Bürsten und Druckluft. Wöchentlich: Waschen Sie Bänder und Innenflächen mit heißem Wasser (70°C) und lebensmittelechtem Reinigungsmittel, gefolgt von einem desinfizierenden Spülgang (50 ppm Chlor). Monatlich: Demontieren Sie die Bandführungslager und reinigen Sie die Lagerräume. Für die biologische Zertifizierung verwenden Sie nur Wasserstoffperoxid oder peressigsäurehaltige Desinfektionsmittel. Nasan’s CIP-System automatisiert den wöchentlichen Waschzyklus und reduziert die Ausfallzeit auf 2 Stunden.
Q5: Wie lange hält eine industrielle Obsttrocknungsmaschine typischerweise?
A5: Bei ordnungsgemäßer Wartung (Schmierung, Bandwechsel alle 3–5 Jahre, Lüfterlagerwechsel alle 2 Jahre) hält ein Edelstahl-Trockner 15–20 Jahre. Mikrowellen-Magnetrons müssen alle 5.000–8.000 Stunden (etwa 2–3 Jahre im 24/7-Betrieb) ausgetauscht werden. Wärmepumpenkompressoren haben eine Lebensdauer von 10–12 Jahren. Nasan bietet erweiterte Serviceverträge an, die Teile und Arbeitskosten abdecken, einschließlich jährlicher Leistungsüberprüfung.
Bereit, Ihre Obsttrocknungsoperationen zu optimieren?
Egal, ob Sie tropische Früchte, Beeren oder Steinfrüchte verarbeiten, Nasan bietet maßgeschneiderte industrielle Obsttrocknungsmaschinen - Lösungen an, von Labormaßstab-Testeinheiten bis hin zu kompletten Produktionslinien mit integrierter Vorbehandlung, Trocknung und Verpackung. Unsere Dienstleistungen umfassen eine kostenlose Feuchtigkeitsanalyse Ihrer Obstproben, Prozesssimulation, schlüsselfertige Installation und Schulung der Bediener.
Schicken Sie uns 10 kg Ihres frischen Obstes (jede Sorte) und Ihre Ziel-Endfeuchtigkeit. Wir werden einen Vergleichstest zu Konvektions-, Wärmepumpen- und Mikrowellentechnologien durchführen und Ihnen dann einen detaillierten Bericht mit empfohlenen Gerätespezifikationen, Energieverbrauchsprognosen und ROI-Analyse zur Verfügung stellen.
Reichen Sie Ihre Anfrage für industrielle Obsttrocknungsmaschinen bei Nasan Engineering ein oder nutzen Sie das Online-Formular für eine zeitnahe technische Beratung.