







In der industriellen Holzverarbeitung verwandelt der Holztrockner frisches Holz in verwendbares Material, indem er gebundenes und freies Wasser unter den Fasersättigungspunkt reduziert. Im Gegensatz zur Lufttrocknung beseitigt ein kontrolliertes Trocknungssystem Oberflächenrisse, Wabenbildung und Verzug durch präzise Temperatur- und relative Luftfeuchtigkeitsstufen. Dieser Leitfaden behandelt Wärmeübertragungsmechanismen, Ofenkonfigurationen (konventionell, Entfeuchtung, Vakuum) und Prozessoptimierung für Betriebe, die Möbelrohlinge, Fußböden oder Bauholz produzieren.
Ein gut spezifizierter Holztrockner berücksichtigt spezies-spezifische Trocknungskurven: langsam für Eiche und Ahorn, schneller für Kiefer und Pappel. Nasan entwickelt Trocknungssysteme mit eingebetteten Feuchtesensoren und PLC-gesteuerten Entlüftungen, wodurch der Abbau in hochwertigen Anwendungen von 12 % auf unter 3 % reduziert wird.
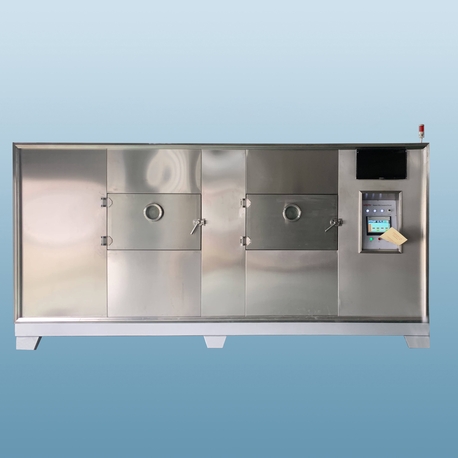
1. Kernphysik: Wie ein Holztrockner Feuchtigkeit entfernt
Holz enthält zwei Arten von Feuchtigkeit: freies Wasser (Zellhohlräume) und gebundenes Wasser (Zellwände). Der Trocknungsprozess verläuft in drei Phasen:
Aufwärmphase: Wärme erhöht die Kerntemperatur und gleicht die Gradienten ohne Verdampfung aus.
Konstante Rate: Freies Wasser wandert zur Oberfläche; die Verdampfung hängt von der Luftgeschwindigkeit und dem Dampfdruckunterschied ab.
Fallende Rate: Gebundenes Wasser desorbiert von den Zellwänden; langsamere Diffusion wird durch relative Luftfeuchtigkeit (RH) und Temperatur kontrolliert.
Kritische Parameter, die innerhalb eines Holztrockners überwacht werden, umfassen die Trockenblatttemperatur, die Feuchtblatttemperatur (oder RH) und die Luftgeschwindigkeit über die gestapelten Lasten. Eine unsachgemäße Steuerung während der Phase der fallenden Rate erzeugt Trocknungsstress – Rissbildung oder Oberflächenspannungsrisse.
2. Hauptkonfigurationen von industriellen Holztrocknern
Die Auswahl zwischen konventionellen Dampfofen, Entfeuchtungs-trocknern und Vakuumsystemen hängt von Durchsatz, Holzart und Energiequelle ab. Jedes Design hat unterschiedliche Luftstrom- und Wärmeübertragungseigenschaften.
2.1 Konventioneller Dampfofen oder Heißwasserofen
Am häufigsten für Hochleistungs-Weichholzwerke. Spulen erhitzen die zirkulierende Luft, während Lüftungen gesättigten Dampf abgeben. Umkehrbare Ventilatoren (im Uhrzeigersinn/gegen den Uhrzeigersinn) gleichen die Feuchtigkeit im Ladegut aus. Ein konventioneller Holztrockner verwendet direkte oder indirekte Dampfeinspritzung, um die RH für Ausgleichs- und Konditionierungsbehandlungen zu erhöhen.
2.2 Entfeuchtungs-(Wärmepumpen-)Trockner
Das geschlossene System leitet feuchte Luft über Verdampfer-Spulen, wobei Wasser kondensiert wird. Latente Wärme wird zurückgewonnen, um die getrocknete Luft wieder zu erhitzen. Die niedrigere Betriebstemperatur (40–60 °C) reduziert Oberflächenrisse bei Arten, die zum Zusammenbrechen neigen. Ideal für Harthölzer, bei denen sanftes Trocknen die Farberhaltung verbessert.
2.3 Vakuum-Holztrockner
Senkt den Siedepunkt von Wasser unter Vakuum (150–200 mbar), wodurch schnelles Trocknen bei 50–70 °C ohne Rissbildung möglich ist. Dicke Abschnitte (10–15 cm) trocknen in 5–8 Tagen statt in Wochen. Die Energieeffizienz ist hoch, aber die Chargengröße pro Kammer ist begrenzt.
Nasan integriert RF (Radiofrequenz)-Unterstützung für große Querschnitte, wodurch die Trocknungsgradienten weiter reduziert werden. Für Hersteller von Hartholzböden aus Ahorn oder Werkzeuggriffen aus Esche beseitigt dieser hybride Ansatz Ausschuss aufgrund interner Risse.
3. Kritische Leistungskennzahlen für die Bewertung von Holzöfen
Branchestandards (NHLA, ASTM D245) definieren Qualitätsklassen. Messen Sie diese Indizes, wenn Sie ein Holztrocken-System spezifizieren oder auditieren:
Einheitlichkeit des Endfeuchtigkeitsgehalts (MC): Zielmittelwert 6–8% für Innenmöbel, 12–15% für Bauholz. Variation über die Ladung ≤ ±1,5%.
Trockengradient (Differenz zwischen Schale und Kern MC): Am Ende des Prozesses, Differenz ≤ 2%. Größere Gradienten verursachen Verformungen nach dem Trocknen.
Einheitlichkeit der Luftgeschwindigkeit: 1,5–3 m/s über alle Abstandshalter. Tote Zonen (unter 0,8 m/s) schaffen langsamere Trocknungsbereiche und Farbvariationen.
Kondensatabfuhrrate: Für Entfeuchtungsmodelle misst Liter pro kWh die Effizienz. Typische Werte: 2,5–3,5 L/kWh.
Stressabbaukapazität: Der Konditionierungszyklus (hohe RH in der Endphase) sollte den MC ausgleichen und verbleibende Spannungen abbauen.
4. Wärmequellen und Luftverteilungstechnik
Moderne Holzofendesigns verwenden indirekte Gasbrenner, elektrische Widerstandsheizungen, Abfallholz-Kessel oder zurückgewonnene Wärme aus der Kraft-Wärme-Kopplung. Die thermische Liefermethode beeinflusst die Anstiegsrate und das Risiko von Überhitzung.
4.1 Direktfeuer-Gas mit Wärmetauscher
Schnelle Reaktion; Verbrennungsprodukte sind vom Trockenkammer isoliert. Die Brennermodulation von 10:1 verhindert ein Überschießen nahe dem endgültigen Sollwert. Erfordert Frischluftzufuhr und Abgasmanagement.
4.2 Dampfschlangen-Arrays
Bevorzugt für große Öfen (über 80 m³). Dampf aus dem zentralen Kessel bietet stabile Temperaturen (±2°C). Die Rückführung des Kondensats verbessert die Effizienz. Die Spiralfins müssen korrosionsbeständig gegen saure Holzextrakte (Eiche, Zeder) sein.
4.3 Hydronische (Warmwasser) Systeme
Geeignet für Niedertemperatur-Entfeuchtung oder solarunterstützte Trockner. Langsame thermische Reaktion, aber geringerer Oberflächentrocknungsstress.
Die Luftverteilung innerhalb eines Holzofens beruht auf axialen Ventilatoren, die in Plenarkammern platziert sind. Die Hälfte der Ventilatoren dreht sich im Uhrzeigersinn, die anderen gegen den Uhrzeigersinn; Richtungswechsel alle 6–8 Stunden gleichen die Feuchtigkeit im Stapel aus. Düsenscheiben oder Blenden verhindern, dass der Luftstrahl direkt auf die Kanten der Bretter trifft, was das Ende des Holzes übertrocknen würde.
5. Spezifische Trocknungspläne für Holzarten
Jede Holzgruppe benötigt angepasste Trockenkugel- und Nasskugel-Depressionskurven. Häufige Beispiele:
Roteiche (Quercus rubra)
Neigt zu Wabenbildung. Der Plan beginnt bei 40°C/38°C (Trockenkugel/Nasskugel) für 3 Tage, dann erhöht sich die Temperatur auf 65°C/60°C. Endausgleich: 71°C/68°C. Gesamtdauer 28–35 Tage für 25 mm Dicke. Vermeidung einer steilen Nasskugel-Depression verhindert Oberflächenrisse.
Südländische Gelbkiefer (Pinus spp.)
Schnelltrocknungs-tolerant. Anfang 60°C/55°C, dann auf 80°C/75°C erhöhen nach Entfernung des freien Wassers. Konditionieren, um verbleibende Spannungen bei 75°C/70°C abzubauen. Gesamter Zyklus 12–15 Tage für 25 mm. Die Kontrolle der Harzausblühung erfordert schrittweises Entlüften.
Europäische Buche (Fagus sylvatica)
Hohe Empfindlichkeit gegenüber Zusammenbrüchen. Vakuum-Holztrockner oder Niedertemperatur-Entfeuchtung (maximal 45°C) empfohlen. Dampfkonditionierung am Ende für 12 Stunden verhindert innere Risse.
6. Branchenprobleme und technische Lösungen
Selbst mit der richtigen Ausrüstung stehen die Betreiber vor spezifischen Trocknungsfehlern. Nachfolgend sind die Ursachen und Lösungen aufgeführt, die in professionellen Holzofen-Betrieben angewendet werden:
Problem: Oberflächenrisse auf dicken Walnussholzplatten.
Lösung: Reduzieren Sie die anfängliche Trockenkugel-Depression; erhöhen Sie die Nasskugeltemperatur, um die Oberflächenverdampfung zu verlangsamen. Tragen Sie einen Endbeschichtungslack auf die Logenden auf, bevor Sie stapeln. Verwenden Sie einen schrittweisen Anstieg von 5°C pro Tag während der ersten 72 Stunden.Schmerzpunkt: Zusammenbruch in Rot-Eiche (hohles Wabeninnere).
Lösung: Führen Sie einen Vor-Dampfzyklus (80°C / 98% RH für 6 Stunden) ein, um die Zellwände vor dem Trocknen zu plastifizieren. Wenden Sie dann Vakuum oder Niedertemperatur-Entfeuchtung unter 50°C an, bis der MC 25% erreicht.Schmerzpunkt: Der Kern bleibt nass, während die Schale übertrocknet (Fallhärtung).
Lösung: Fügen Sie eine Konditionierungsphase ein: Erhöhen Sie die RH auf 85–90% für 8–12 Stunden vor dem endgültigen Trocknen. Dies gleicht die Feuchtigkeit von Schale und Kern aus und setzt eingesperrte Zugspannungen frei.Schmerzpunkt: Farbveränderung (Dunkelwerden) in klarem Kiefernholz.
Lösung: Wechseln Sie von Dampf zu indirekter elektrischer Heizung, um phenolische Oxidation zu reduzieren. Halten Sie die maximale Temperatur unter 55°C und vermeiden Sie die Exposition gegenüber Verbrennungsdämpfen.
7. Instrumentierung und Steuerungsstrategien
Moderne Holz-Trocknersysteme integrieren Inline-Feuchtigkeitsproben (Widerstands- oder Dielektriktyp), die in repräsentativen Brettern platziert sind. Echtzeitdaten passen die Ventilpositionen oder die Kühlkapazität an. Wichtige Sensoren:
Widerstandssensoren – messen MC im Bereich von 7–25%. Gut für die Überprüfung der Endphase.
Dielektrische (Kapazitäts-)Sensoren – nicht-invasiv, messen MC kontinuierlich von 0–30%.
Lastzellen – wiegen die gesamte Trockenkammerladung; der Gewichtsverlust korreliert mit der Feuchtigkeitsentfernung.
Nasskugel-Thermistoren – benötigen wöchentliche Reinigung des destillierten Wasserwicks, um Skalenfehler zu vermeiden.
Programmierbare Logiksteuerungen (PLC) speichern bis zu 30 Trocknungsrezepte. Für Produzenten, die mehrere Arten trocknen, bietet Nasan cloudbasiertes Monitoring mit Fernanpassung der Trocknungskurve, was den Eingriff des Bedieners reduziert. Die Datenprotokollierung unterstützt die Zertifizierung für den Export (Wärmebehandlungs-Compliance ISPM 15).
8. Wartungsprotokolle für langfristige Zuverlässigkeit
Regelmäßige Inspektionen gewährleisten eine konsistente Trocknungsqualität und Energieeffizienz:
Überprüfung der Ventilatorumdrehung: Überprüfen Sie, dass die Hälfte der Ventilatoren alle 6 Stunden die Richtung wechselt. Feststeckende Umkehrrelais verursachen einseitige Übertrocknung.
Inspektion der Dampffallen (konventionelle Öfen): Fehlgeschlagene Fallen lassen lebenden Dampf in die Rücklaufleitungen, was den Energieverbrauch um 15% erhöht.
Reinigung der Entfeuchter-Spule: Holzstaub und Harz sammeln sich auf den Verdampferlamellen, was den Wärmeübergang verringert. Monatlich mit alkalischem Schaum reinigen.
Integrität der Dichtungen und Türdichtungen: Undichtigkeiten verursachen Feuchtigkeitsinfiltration und Temperaturstratifikation. Ersetzen Sie Silikondichtungen alle 24 Monate.
Kalibrierung der Feuchtemesser: Verwenden Sie zertifizierte Feuchtigkeitsstandards (z.B. 12% Ahornblock) jedes Quartal. Vor-Ort-Neukalibrierung, wenn die Abweichung ±0,5% überschreitet.
9. Integration mit Sortier- und Hobellinien
Nach dem Verlassen des Holztrockners sollten die Bretter in einem Wartebereich für 24–48 Stunden konditioniert werden, um verbleibende Gradienten vor dem Hobeln zu entspannen. Inline-Feuchtigkeitsmessungen (kontinuierliche Kapazität oder NIR) lösen eine automatische Sortierung in trockene/akzeptable/abgelehnte Behälter aus. Für ofentrockene Hölzer, die für verleimte Produkte bestimmt sind, stabilisiert eine Nach-Trockner-Angleichungskammer (20–22°C, 55–60% RH) den MC vor dem Fingerverleimen. Dieser Schritt verhindert das Versagen der Leimfuge durch Feuchtigkeitsbewegung.
Nasan bietet komplette Trocknungsanlagen von der grünen Kette bis zum Stapeln an, einschließlich Wärmerückgewinnungssystemen, die Abwärme erfassen, um frische Luft vorzuwärmen und den Brennstoffverbrauch zu senken. Für tropische Hölzer (Iroko, Meranti) reduzieren vakuumunterstützte Holz-Trockner die Trocknungszeit von 45 Tagen auf 12 Tage und erhalten dabei die natürliche Farbe.
Häufig gestellte Fragen (FAQ)
F1: Was ist der ideale Endfeuchtigkeitsgehalt für Möbelholz aus einem Holz-Trockner?
A1: Für Innenmöbel (Tische, Stühle, Schränke) in gemäßigten Klimazonen zielen Sie auf 6–8% Feuchtegehalt ab. Dieser Bereich entspricht dem Gleichgewichtsfeuchtigkeitsgehalt (EMC) beheizter Gebäude. Für Außenmöbel oder Terrassendielen streben Sie 10–12% Feuchtegehalt an, um Bewegungen bei saisonalen Feuchtigkeitsänderungen zu verhindern. Messen Sie immer mit einem kalibrierten Pin-Messgerät in ¼ Tiefe.
F2: Wie diagnostiziert man, ob ein Holz-Trockner zu Rissbildung führt?
A2: Schneiden Sie eine 25 mm dicke Probe aus einem getrockneten Brett und schneiden Sie dann eine Gabelform (zwei Zinken) daraus. Wenn sich die Zinken nach innen verziehen (schließen), bestehen Druckspannungen durch Rissbildung. Die Lösung besteht darin, die Bedingungen zu ändern: Erhöhen Sie die relative Luftfeuchtigkeit auf 85% bei 70°C für 8 Stunden und kühlen Sie dann langsam ab. Moderne Holz-Trockner mit Konditionierungszyklen verhindern dies.
F3: Kann ein Entfeuchtungs-Holz-Trockner 100 mm dicke Eichenbalken verarbeiten?
A3: Ja, aber der Zyklus verlängert sich auf 40–50 Tage. Um das Risiko von inneren Rissen zu verringern, verwenden Sie vakuumunterstützte Entfeuchtung oder einen herkömmlichen Ofen mit Dampfspray. Bei einer Dicke von über 80 mm ist ein Vakuum-Holz-Trockner effizienter (trocknet in 12–18 Tagen), da die Reduzierung des Siedepunkts einen Zusammenbruch verhindert. Dämpfen Sie Eichenbalken immer 8 Stunden vor dem Trocknen.
F4: Welche Luftgeschwindigkeit über dem Stapel ist für eine gleichmäßige Trocknung erforderlich?
A4: Mindestens 1,5 m/s an der trockensten (am weitesten vom Ventilator entfernten) Stelle; 2,0–2,5 m/s im Durchschnitt sind optimal. Geschwindigkeiten unter 1,0 m/s erzeugen stagnierende Schichten, in denen Feuchtigkeit verbleibt, was Schimmel oder ungleichmäßige Farbe fördert. Über 3,5 m/s verursacht Übertrocknung des Endkorns und aufgerautes Holz. Verwenden Sie Baffles, um den Luftstrom umzuleiten, wo die Luft kurzschließt.
F5: Wie kann man den Energieverbrauch senken, ohne die Trocknungsqualität zu beeinträchtigen?
A5: Installieren Sie Wärmerückgewinnungsspulen, die die Abwärme erfassen, um die einströmende frische Luft vorzuwärmen. Für Entfeuchtungs-Trockner fügen Sie einen Vor-Trockenschuppen mit Zwangsluft (ohne Wärme) hinzu, um freies Wasser aus frischem Holz 2–3 Wochen vor dem Ofenladen zu entfernen. Automatisieren Sie auch die Lüftungssteuerung: Modulieren Sie die Klappen basierend auf der tatsächlichen relativen Luftfeuchtigkeit anstelle von festen Timern. Nasan-Systeme umfassen eine intelligente Spülroutine, die die Lüftungszyklen um 35% reduziert und gleichzeitig die Gradientensteuerung aufrechterhält.
Q6: Warum zeigt mein Holz-Trockner eine ungleichmäßige MC innerhalb derselben Spezies-Batch?
A6: Häufige Ursachen: 1) Inkonsistente Aufkleberdicke (verwenden Sie einheitliche 19–25mm Aufkleber). 2) Der Timer für die Umkehrung des Ventilators wechselt nicht, was einseitiges Trocknen verursacht. 3) blockierte Rückluftgitter durch Überhänge. Messen Sie die MC mit einem Feuchtigkeitsmessgerät alle 2 Meter entlang jeder Reihe. Passen Sie die Lüftungspositionen an oder fügen Sie interne Blenden hinzu, um den Luftstrom neu auszubalancieren. Planen Sie einen Trockenkammertest mit neun Probenbrettern, die in unterschiedlichen Höhen platziert sind.
Fordern Sie einen prozessoptimierten Holz-Trockner für Ihr Sägewerk oder Ihre Schreinerei an
Teilen Sie Ihr Jahresvolumen (m³), die Artenmischung, den anfänglichen und den Zielfeuchtigkeitsgehalt sowie den Dickenbereich mit. Nasan Ingenieure bieten vollständige Trocknungspläne, Lüftungsanordnungen und Berechnungen zur Energiegewinnung. Reichen Sie Ihre Anfrage ein, um innerhalb von 72 Stunden ein technisches Angebot und einen Trockenkammer-Layoutplan zu erhalten.
Anfrageformular – Klicken Sie hier, um unsere Gruppe für Trocknungssysteme zu kontaktieren (fügen Sie Ihre Holzbilder zur ersten Bewertung bei).
Geben Sie das bevorzugte Automatisierungsniveau (Basis-PLC oder cloudbasiertes Monitoring) und die verfügbare Energie (Gas/Dampf/Strom) an.