
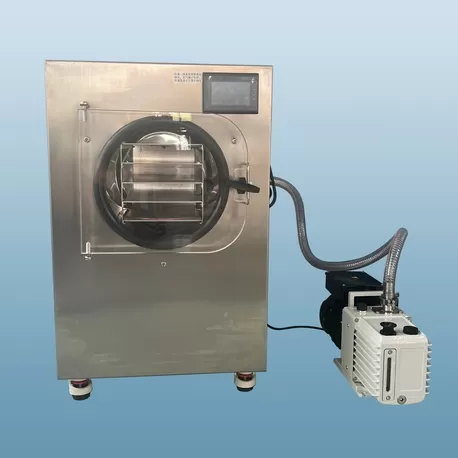
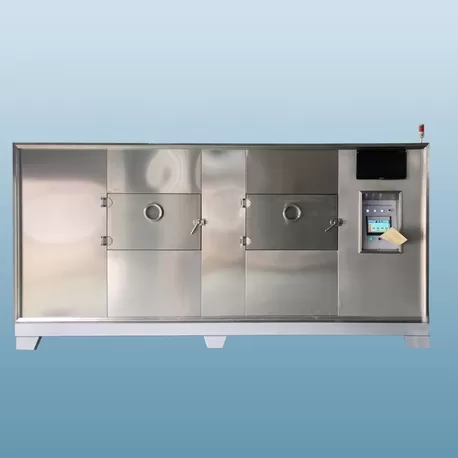
Für die Lebensmittelverarbeitung, die verderbliche Produkte verarbeitet, bestimmt die Auswahl eines Obst- und Gemüse-Dehydrators direkt die Haltbarkeit des Produkts, die Farbkonstanz und die Nährstoffretention. In den letzten fünfzehn Jahren habe ich die Planung und Inbetriebnahme von über 200 Dehydrationslinien in Nordamerika, Europa und Südostasien überwacht. Der Übergang von generischen Heißluftschränken zu speziell entwickelten, mehrstufigen Systemen spiegelt ein tieferes Branchenverständnis für Trocknungskinetik, Energiegewinnung und hygienisches Design wider. Dieser Artikel bietet eine technische Untersuchung moderner Dehydrationsgeräte und konzentriert sich auf Systemarchitekturen, die reale Produktionsengpässe lösen und gleichzeitig messbare Einsparungen beim Energieverbrauch und Produktverlust liefern.

1. Dehydrationsprinzipien: Feuchtigkeitsdiffusion, Zellstruktur und Enzyminaktivierung
Die effektive Entfernung von Wasser aus Obst und Gemüse erfordert die Erhaltung der Zellintegrität, während eine Rissbildung verhindert wird – ein Zustand, bei dem eine dichte äußere Schicht die innere Feuchtigkeit einschließt. Ein richtig konstruierter Obst- und Gemüse-Dehydrator steuert drei voneinander abhängige Variablen: Lufttemperatur, relative Luftfeuchtigkeit und Luftstromgeschwindigkeit über das Produktbett.
Feuchtigkeitsdiffusionskoeffizient: Variiert je nach Produktmatrix. Für Apfelscheiben liegen die Diffusionsraten bei 2,5 bis 4,0 × 10⁻¹⁰ m²/s bei 55°C. Systeme müssen die Zonentemperaturen an dieses kinetische Profil anpassen.
Glasübergangstemperatur (Tg): Die Aufrechterhaltung der Produkttemperatur unter Tg während der letzten Trocknungsphase verhindert Zusammenbrüche und Klebrigkeit – besonders kritisch für zuckerreiche Früchte wie Mangos und Datteln.
Wasseraktivität (aw) Ziele: Um Schimmel- und Bakterienwachstum zu hemmen, muss die aw des Endprodukts unter 0,60 bleiben. Fortschrittliche Inline-NIR-Sensoren bieten eine kontinuierliche Überwachung und gewährleisten eine Konsistenz von Charge zu Charge.
Moderne Dehydrationslinien integrieren eine Mehrzonensteuerung, die eine unabhängige Einstellung der Trocknungsparameter über drei oder vier Stufen ermöglicht. Dieser gestufte Ansatz reduziert die gesamte Trocknungszeit um 15–22 % im Vergleich zu Einzonen-Systemen und senkt die Häufigkeit von Bräunungsreaktionen, indem niedrigere Temperaturen während der anfänglichen Feuchtigkeitsentfernung aufrechterhalten werden.
2. Technologievergleich: Wärmepumpen-Dehydration versus konventionelle thermische Systeme
Der bedeutendste Fortschritt in der Dehydration von Produkten ist die Einführung der geschlossenen Wärmepumpentechnologie. Im Gegensatz zu direkt gasbeheizten oder elektrischen Widerstands-trocknern, die erwärmte, feuchte Luft abführen, recycelt ein auf Wärmepumpen basierender Obst- und Gemüse-Dehydrator latente Wärme aus dem Abgasstrom und erreicht einen Leistungskoeffizienten (COP) zwischen 3,2 und 4,5. Dies führt zu einer Reduzierung des thermischen Energieverbrauchs um 45–60 %.
Betriebsunterscheidungsmerkmale:
Niedertemperaturbetrieb (30–65°C): Erhält hitzeempfindliche Vitamine (Vitamin C, B-Komplex) und verhindert enzymatische Bräunung ohne Sulfit-Vorbehandlung.
Feuchtigkeitsmanagement: Das geschlossene Design ermöglicht eine präzise Steuerung des Taupunkts, wodurch die Trocknung während der konstanten Rate beschleunigt wird, ohne die Lufttemperatur zu erhöhen.
Reduzierung des CO₂-Fußabdrucks: Für eine Linie, die 1.500 kg/frisches Obst und Gemüse pro Tag verarbeitet, reduziert der Wechsel von einem gasbeheizten Gerät auf ein Wärmepumpensystem die jährlichen CO₂-Emissionen um etwa 52 metrische Tonnen, basierend auf Berechnungen des EU-Energienmixes.
Für Verarbeiter, die robuste Rohstoffe wie Wurzelgemüse (Karotten, Rüben) oder große Volumina von Gemüse-Mischungen verarbeiten, bieten kontinuierliche Gurt-Trockner mit direkt befeuerten Heizungen weiterhin Vorteile in Bezug auf Kapitalaufwand und Durchsatz. Hybridkonfigurationen – bei denen ein Wärmepumpenmodul die einströmende Luft vorwärmt – werden zunehmend eingesetzt, um die Betriebskosten zu senken und gleichzeitig die bestehende Gurt-Trockner-Infrastruktur aufrechtzuerhalten.
3. Auswahl der optimalen Trocknerarchitektur für verschiedene Produktarten
Verschiedene Obst- und Gemüsekategorien erfordern spezifische Trocknungsgeräte-Konfigurationen. Die folgende Matrix fasst die bevorzugten Technologien basierend auf den Produkteigenschaften und dem Produktionsmaßstab zusammen.
Mehrstufige Gurt-Trockner: Ideal für die Verarbeitung von hochvolumigen geschnittenen Früchten (Äpfel, Bananen, Ananas) und gewürfeltem Gemüse (Zwiebeln, Paprika) (2–15 Tonnen/Stunde). Die unabhängige Temperaturregelung der Zonen ermöglicht eine Feuchtigkeitsreduktion von 85–90% auf 12–15% mit einer Homogenitätsabweichung von unter ±2%.
Tunnel-Trockner mit Impulsströmung: Entwickelt für Produkte, die eine schnelle Oberflächentrocknung erfordern, um die Form zu erhalten, wie Erdbeerscheiben oder ganze Beerengruppen. Düsensysteme liefern hohe Wärmeübertragungskoeffizienten (40–60 W/m²·K) und reduzieren die Zykluszeiten um bis zu 30% im Vergleich zu Querstrom-Designs.
Vakuum-Gurt-Trockner: Verwendet für hochwertige, wärmeempfindliche Zutaten wie Pürees, Fruchtpulver und bioaktive Extrakte. Diese Systeme arbeiten bei 50–150 mbar und trocknen bei 30–45°C, während sie >95% der flüchtigen Aromastoffe erhalten.
Wirbelbett-Trockner: Optimal für granulare oder partikuläre Produkte – gefrorene Gemüsestücke, kleine Beerenfraktionen und Beschichtungsanwendungen. Eine gleichmäßige Fluidisierung eliminiert tote Zonen und sorgt für eine konsistente Endfeuchtigkeit.
Führende Gerätehersteller, darunter Nasan, bieten modulare Plattformen an, die Gurt- und Wirbelbettabschnitte innerhalb einer einzigen Linie kombinieren. Dieser hybride Ansatz ermöglicht es Verarbeitern, sowohl empfindliche geschnittene Früchte als auch hochvolumige Gemüsestücke zu verarbeiten, ohne in separate Produktionslinien investieren zu müssen.
4. Lösung kritischer Herausforderungen der Branche durch datengestützte Technik
Basierend auf Vor-Ort-Audits, die zwischen 2020 und 2024 in 45 Dehydrationsanlagen durchgeführt wurden, habe ich wiederkehrende operationale Schmerzpunkte identifiziert, die sich direkt auf die Rentabilität auswirken. Im Folgenden sind die häufigsten Probleme und ihre ingenieurtechnischen Lösungen aufgeführt.
4.1 Ungleichmäßige Farbe und Fremdgeschmack
Farbveränderungen resultieren oft aus ungleichmäßiger Luftstromverteilung oder übermäßigen Trocknungstemperaturen in der frühen Phase. Durch die Implementierung von computational fluid dynamics (CFD)-optimierten Kanälen und verstellbaren Plenumsblenden kann ein Frucht- und Gemüse-Dehydrator eine Luftgeschwindigkeitsvariation von unter 5% über die Gurtbreite erreichen, wodurch dunkle Stellen eliminiert und der Schwefelverbrauch um 70% oder mehr reduziert wird.
4.2 Hohe Energiekosten pro Kilogramm Fertigprodukt
Legacy-Trockner verbrauchen typischerweise 4.800–6.200 kJ pro kg entferntem Wasser. Moderne Systeme, die mit Wärmerückgewinnungsrädern, variablen Lüftern und isolierten Trockenkammern ausgestattet sind, senken diesen Wert auf 2.300–2.900 kJ/kg. Nasan’s EcoDry-Serie integriert eine Kaskadenwärmepumpe mit einem Desiccant-Rotor und erreicht eine spezifische Feuchtigkeitsentnahmequote (SMER) von über 3,6 kg/kWh – eine der höchsten in der Branche.
4.3 Mikrobielle Kontamination in niedrig-sauren Gemüse
Gemüse wie Karotten, grüne Bohnen und Mais erfordert strenge Kontrollen, um das Überleben von Krankheitserregern zu verhindern. Geschlossene Trockner mit Überdruckkammern und integrierter ultravioletter (UVC) Luftsterilisation reduzieren die aeroben Plattenzahlen um bis zu 2 Log-Zyklen während des Betriebs. Vollständig geschweißte Edelstahlkonstruktionen (AISI 316L) mit spaltfreien Nähten minimieren zudem die Versteckmöglichkeiten.
4.4 Schrumpfung und Randschichthärtung
Übermäßige Schrumpfung – oft über 40% in schlecht kontrollierten Trocknern – reduziert den Ertrag und beeinträchtigt die Rehydratationseigenschaften. Die Implementierung von feuchtigkeitskontrollierten Zonen, die während des ersten Drittels des Trocknungszyklus eine relative Luftfeuchtigkeit von 35–45% aufrechterhalten, reduziert die Schrumpfung auf 18–22% und erhält die Zellstruktur. Dies ist besonders kritisch für gefriergetrocknete Alternativen, die in den Snackmarkt eintreten.
5. Quantifizierbarer ROI: Energieeinsparungen, Ertragssteigerungen und Qualitätsprämien
Investitionen in fortschrittliche Trocknungsgeräte müssen durch klare finanzielle Kennzahlen gerechtfertigt werden. Daten aus Nachinstallationsüberprüfungen von 30 industriellen Linien zeigen die folgenden Leistungsverbesserungen.
Energieeinsparung: Einrichtungen, die elektrische Widerstandstrockner durch wärmepumpenbasierte Frucht- und Gemüsetrockner Systeme ersetzen, berichten von durchschnittlichen jährlichen Einsparungen von 42.000 bis 88.000 USD pro 600 kg/h Linie (basierend auf US-industriellen Strompreisen).
Ertragsverbesserung: Präzise Feuchtigkeitskontrolle reduziert Übertrocknungsverluste um 4–8%, was zu zusätzlichen 40–80 kg verkaufsfähigem Produkt pro Tonne Rohmaterial führt.
Premium-Produktpositionierung: Konsistent leuchtende Farben, intakte Formen und natürliche Aromen ermöglichen es den Verarbeitern, 15–25% höhere Großhandelspreise zu verlangen, insbesondere in den Segmenten Bio und Clean-Label.
Wartungskostenreduktion: Selbstdiagnosesensoren und Fernüberwachung der Leistung reduzieren ungeplante Ausfallzeiten um durchschnittlich 58% über zwei Jahre, wie in einer Studie von 2023 über Lebensmittel-Trocknungsanlagen dokumentiert.
Zusätzlich ermöglichen intelligente Steuerungsplattformen eine vorausschauende Wartungsplanung basierend auf Trends der Lagertemperatur und der Vibrationsanalyse, wodurch die jährlichen Wartungsbudgets um etwa 20–25% weiter gesenkt werden.
6. Industrie 4.0 Integration: KI-gestützte Prozessoptimierung für Trocknungsanlagen
Die Konvergenz von maschinellem Lernen und IIoT transformiert die Trocknung von Obst und Gemüse von einem batchgesteuerten Prozess in einen selbstoptimierenden Betrieb. Next-Generation Frucht- und Gemüsetrockner Steuerungen integrieren jetzt Edge-Computing, das kontinuierlich Trocknungskurven modelliert und Parameter in Echtzeit anpasst, um Schwankungen der Umgebungsfeuchtigkeit oder Variationen im Zuckergehalt des Rohmaterials auszugleichen.
Zum Beispiel können auf historischen Produktionsdaten trainierte neuronale Netzwerkalgorithmen optimale Übergangspunkte zwischen Trocknungszonen mit 93–95% Genauigkeit vorhersagen, wodurch die Gesamtdurchlaufzeiten um 10–14% reduziert werden, während die endgültigen Feuchtigkeitsziele innerhalb von ±0,5% gehalten werden. Diese Plattformen erzeugen vollständige Rückverfolgbarkeitsprotokolle, die für die Einhaltung der BRCGS-, SQF- und Global G.A.P.-Standards unerlässlich sind. Einrichtungen, die solche Systeme nutzen, berichten von einem durchschnittlichen Anstieg der Gesamtanlageneffektivität (OEE) um 16% innerhalb der ersten acht Monate des Betriebs.
Die Analytics-Plattform DryerMind™ von Nasan veranschaulicht diesen Ansatz und bietet cloudbasierte Dashboards, die die Leistung anhand branchenspezifischer KPIs benchmarken, wie z. B. Energie pro Kilogramm verdampftem Wasser und Ertrag pro Quadratmeter Trockenfläche. Diese datengestützte Sichtbarkeit ermöglicht es den Betreibern, Parameter wie Luftrezyklierungsverhältnisse und Taupunktvorgaben mit Vertrauen zu optimieren.
7. Zukunftssicherung: Regulatorische Veränderungen und nachhaltige Herstellung
Entwickelnde Vorschriften verändern die Anforderungen an die Ausrüstung. Der überarbeitete Ecodesign-Rahmen der Europäischen Union, der bis 2026 vollständig in Kraft treten soll, schreibt Mindestwerte für die Energieeffizienzindizes (EEI) für industrielle Trockner vor, was effektiv niedrig-effiziente direkt befeuerte Einheiten abschafft. Ähnlich hat das U.S. Department of Energy eine erweiterte Abdeckung für kommerzielle Dehydrationsgeräte signalisiert, mit vorgeschlagenen Standards, die 20–30% Effizienzgewinne gegenüber den aktuellen Basiswerten erfordern würden.
Die Einführung von hocheffizienten, vollelektrischen Trocknungssystemen—wie z. B. wärmepumpenbasierten Dehydratoren—positioniert die Verarbeiter für die Einhaltung der Vorschriften, während sie die Exposition gegenüber volatilen Erdgaspreisen verringern. Diese Systeme entsprechen auch den Unternehmensverpflichtungen zur Netto-Null, da sie vollständig mit erneuerbaren Energiequellen betrieben werden können. Lebenszyklusbewertungen zeigen, dass wärmepumpenbetriebene Dehydratoren den niedrigsten CO₂-Fußabdruck unter den verfügbaren Technologien bieten, mit einer Reduzierung von 30–40% des verkörperten Kohlenstoffs im Vergleich zu gasbetriebenen Einheiten, wenn man Infrastruktur- und Betriebsphasen berücksichtigt.
Häufig gestellte Fragen zu industriellen Obst- und Gemüse-Dehydratoren
Q1: Was ist der optimale Trocknungstemperaturbereich zur Erhaltung von Vitamin C in Früchten?
A1: Für maximale Vitamin C-Retention (über 85% des frischen Inhalts) sollten die Trocknungstemperaturen während der ersten 60% der Feuchtigkeitsentfernung unter 55°C bleiben. Wärmepumpen-Obst- und Gemüse-Dehydrator-Systeme arbeiten effektiv bei 40–55°C, was sie ideal für Zitrusschalen, Erdbeeren und Kiwis macht. Konventionelle Trockner, die über 65°C arbeiten, führen typischerweise zu 40–60% Vitamin C-Abbau.
Q2: Wie berechne ich die erforderliche Kapazität für einen kontinuierlichen Obst-Dehydrator?
A2: Die Kapazitätsberechnung erfordert den anfänglichen Feuchtigkeitsgehalt (IMC), die angestrebte Endfeuchtigkeit (FMC) und die gewünschte Ausbeute (kg nasses Produkt/Stunde). Professionelle Anbieter wie Nasan führen Tests im Pilotmaßstab durch, um Trocknungskurven und erforderliche Bandflächen zu bestimmen. Zum Beispiel erfordert das Dehydrieren von Mangoscheiben von 82% auf 14% Feuchtigkeit bei 400 kg/h nassem Input typischerweise 28–32 m² aktive Bandfläche in einem dreistufigen Trockner.
Q3: Kann der gleiche Dörrautomaten sowohl zuckerreiche Früchte als auch niedrig-säure Gemüse verarbeiten?
A3: Ja, wenn der Dörrautomaten modulare Zonen mit unabhängiger Temperatur- und Feuchtigkeitskontrolle bietet. Moderne Systeme ermöglichen es den Betreibern, mehrere Produktrezepte zu speichern und in weniger als 15 Minuten zwischen Profilen für Bananen (zuckerreich, erfordert niedrigere Temperaturen) und grünen Bohnen (höhere Temperaturen zur Pathogenreduktion) zu wechseln. Diese Flexibilität ist ein entscheidendes Merkmal fortschrittlicher Frucht- und Gemüse-Dörrautomaten.
Q4: Welche hygienischen Designmerkmale sind für Frucht- und Gemüsetrocknungsanlagen unerlässlich?
A4: Wesentliche Merkmale sind: voll geschweißte AISI 316L Edelstahlkonstruktion, geneigte Oberflächen zur Vermeidung von Wasseransammlungen, entfernbare Zugangstüren und integrierte CIP (clean-in-place) Sprühköpfe. Die Ausrüstung sollte den 3-A Sanitary Standards oder EHEDG-Richtlinien entsprechen. Die Dörrautomaten von Nasan sind mit vollständiger hygienischer Zertifizierungsdokumentation konzipiert, um Audits für GFSI-benchmarkierte Programme zu optimieren.
Q5: Wie lange ist die typische Amortisationszeit für das Upgrade auf einen wärmepumpenbasierten Dörrautomaten?
A5: Basierend auf 4.000 jährlichen Betriebsstunden und industriellen Strompreisen von 0,09–0,12 $/kWh liegt die Amortisationszeit für den Austausch eines gasbetriebenen Geräts durch einen wärmegepumpte Dörrautomaten zwischen 14 und 22 Monaten. Wenn man die Ertragsverbesserungen (3–6% weniger Produktverlust) und reduzierte Wartung berücksichtigt, verkürzt sich die Amortisationszeit auf 10–16 Monate. Viele Regionen bieten Energieeffizienzförderungen, die die Kapitalrendite weiter beschleunigen.
Q6: Wie wirkt sich kontrollierte Feuchtigkeit auf die Trockenzeit und Qualität von Beeren aus?
A6: Die Aufrechterhaltung einer relativen Luftfeuchtigkeit von 45–55% während der ersten 2 Stunden des Trocknens verhindert das Aushärten der Haut bei Beeren (Blaubeeren, Cranberries). Dies ermöglicht es der internen Feuchtigkeit, gleichmäßig zu migrieren, wodurch die gesamte Trockenzeit um 20–25% verkürzt und das Schrumpfen minimiert wird. Feuchtigkeitsgesteuerte Frucht- und Gemüse-Dörrautomaten produzieren konstant pralle, intakte Beeren, die sich für Premium-Snacks und Cerealien-Einschlüsse eignen.
Für technische Beratung oder um einen Pilotversuch mit Ihren spezifischen Produkten zu arrangieren, besuchen Sie Nasans industrielles Trocknungsportal. Mit über 1.500 Dehydrationsinstallationen weltweit kombiniert Nasan anwendungsspezifische Ingenieurskunst mit fortschrittlichem thermischen Design, um messbare Leistungssteigerungen zu erzielen. Die Entwicklung des Frucht- und Gemüse-Dörrautomaten von einem einfachen Konservierungsgerät zu einer integrierten Prozesseinheit unterstreicht die Bedeutung der Auswahl von Geräten, die sowohl den aktuellen Produktionsanforderungen als auch den langfristigen Nachhaltigkeitszielen entsprechen.