







In hochdurchsatzfähigen Fertigungsumgebungen bestimmt die Feuchtigkeitsentfernung das Produktionstempo, den Energieverbrauch und die Produktintegrität. Konventionelle Heißluft- Konvektions- oder Leitungs-trockner erzeugen oft thermische Gradienten, die zu Gehärtung, verlängerten Verarbeitungszyklen und der Degradation von wärmeempfindlichen Verbindungen führen. Die Mikrowellentrocknungsmaschine bietet einen Paradigmenwechsel, indem sie elektromagnetische Energie direkt mit polaren Molekülen innerhalb des Materials koppelt. Dieser Artikel präsentiert eine detaillierte technische Analyse der industriellen Mikrowellentrocknung-Technologie, behandelt spezifische Produktionsprobleme in verschiedenen Sektoren und skizziert Leistungsüberlegungen für die Auswahl von Investitionsgütern.

Volumetrischer Heizmechanismus: Wie eine Mikrowellentrocknungsmaschine funktioniert
Im Gegensatz zu konventionellen Methoden, die auf Wärmeübertragung an der Oberfläche angewiesen sind, nutzt eine Mikrowellentrocknungsmaschine die Mechanismen des dielektrischen Verlusts. Wenn Materialien, die Wasser oder andere polare Moleküle enthalten, wechselnden elektromagnetischen Feldern in den industriellen Bändern von 915 MHz oder 2,45 GHz ausgesetzt werden, versuchen molekulare Dipole, sich mit dem schnell umkehrenden Feld auszurichten. Die Reibung aus dieser molekularen Oszillation erzeugt sofortige volumetrische Wärme. Die aufgenommene Leistungsdichte folgt der Beziehung P = 2πf ε₀ εᵣ'' E², wobei Frequenz (f), dielektrischer Verlustfaktor (εᵣ'') und elektrische Feldstärke (E) die Heizrate bestimmen. Dieses Phänomen ermöglicht es, Feuchtigkeit tief im Produkt zu verdampfen, und der erzeugte Dampf wandert entlang des Konzentrationsgradienten nach außen, was Trocknungsraten erzeugt, die drei bis zehn Mal schneller sein können als konvektive Systeme.
Frequenzauswahl und Eindringtiefe
Industrielle Mikrowellentrockner arbeiten hauptsächlich bei 915 MHz (verbreitet in den Amerikas und Asien für Hochleistungssysteme) oder 2,45 GHz (globaler Standard für niedrigere Leistungs- und Laboreinheiten). Die Eindringtiefe — definiert als die Entfernung, bei der die Leistungsdichte auf 37 % des Oberflächenwerts sinkt — steht in umgekehrtem Verhältnis zur Frequenz und zum Feuchtigkeitsgehalt des Materials. Für nasse granulare Materialien bietet 915 MHz eine tiefere Energiekopplung, die für dickere Betten oder dichte Produkte geeignet ist. Bei 2,45 GHz passt das kompaktere Applikatordesign in Produktionslinien mit moderatem Durchsatz. Ingenieurteams müssen die Frequenz an die Produktabmessungen und die dielektrischen Eigenschaften anpassen, um eine nicht uniforme Erwärmung zu vermeiden.
Kritische Ingenieur-Subsysteme in kontinuierlichen Mikrowellentrocknern
Eine industrielle Mikrowellentrocknungsmaschine integriert mehrere Präzisionskomponenten, um eine konsistente volumetrische Energieabgabe, Sicherheit und Prozesswiederholbarkeit zu gewährleisten. Jedes Subsystem beeinflusst direkt die Trocknungsuniformität und die Betriebszeit.
Magnetron-Anordnung und Stromversorgung: Industrielle Kontinuumssysteme setzen mehrere luft- oder wassergekühlte Magnetrons (1 kW bis 15 kW jeweils) mit phasengesteuerten Stromversorgungen ein. Redundante Magnetron-Konfigurationen ermöglichen ein schrittweises Absenken der Leistung ohne Prozessunterbrechung.
Multimode- oder Laufwellenapplikator: Resonante Hohlräume, die mit Modulatoren oder geschlitzten Wellenleitern entworfen wurden, verteilen die elektrische Feldstärke und reduzieren stehende Wellenmuster. Für hohe Uniformität setzen fortschrittliche Systeme phasengesteuerte Antennenanordnungen mit Echtzeit-Feldkartierung ein.
Fördertechnik und Materialhandling: PTFE-beschichtete Bänder, keramische Rollen oder nichtmetallische Ketten verhindern Lichtbogenbildung und halten Temperaturen bis zu 200°C stand. Frequenzumrichter regulieren die Verweildauer, um den gewünschten Endfeuchtigkeitsgehalt zu erreichen.
Geschlossene Prozesskontrolle: PLC/HMI-Plattformen integrieren IR- Oberflächen-Thermometer, Feuchtigkeitssensoren in Abluftkanälen und Nahinfrarot- Feuchtigkeitsanalysatoren. PID-Algorithmen passen die Gesamtleistung des Magnetrons, die Bandgeschwindigkeit und die Luftabsaugungsraten automatisch an.
Drossel- und Abschirmbaugruppen: Viertelwellen-Drosseltunnel an beiden Enden des Trockentunnels halten Mikrowellenleckagen unter 1 mW/cm² (FDA/CDRH-Standards). Verriegelte Sicherheitsschalter und redundante Überwachung bieten Schutz für den Bediener.
Diese technischen Merkmale verwandeln den Mikrowellentrockner von einer einfachen Heizkammer in eine präzise Dehydrationsplattform, die für 24/7 industrielle Betriebszeiten geeignet ist.
Branchenspezifische Dehydrationsherausforderungen und Mikrowellenlösungen
Jeder Sektor steht vor spezifischen Trocknungsproblemen — von Oxidation beim Trocknen von Gewürzen bis hin zu Agglomeration in Feinchemikalien. Die folgende Analyse ordnet industrielle Dilemmata spezifischen Mikrowellen-Gegenmaßnahmen zu.
Lebensmittelverarbeitung: Erhaltung flüchtiger Öle und Farben
Beim Trocknen von Kräutern (Basilikum, Oregano), Früchten (Cranberries, Mangos) und Gemüse treiben herkömmliche Heißluftsysteme flüchtige Terpene ab und verursachen Karamellisierung von Zuckern. Eine Mikrowellentrocknungsmaschine, die bei 40–60°C Massen-Temperatur arbeitet, erhält bis zu 95% des Gehalts an ätherischen Ölen, da die umgebende Luft kühl bleibt, während die Wassermoleküle intern aktiviert werden. Für Snackgewürze hat Nasan Förderbandsysteme entwickelt, die vakuumunterstützte Extraktion kombinieren, um die Siedepunkte weiter zu senken und Nährstoffabbau zu verhindern. Darüber hinaus erfolgt die Mikrowellenpasteurisierung gleichzeitig — Krankheitserreger werden sowohl durch thermische als auch durch nicht-thermische Effekte inaktiviert, wodurch separate Desinfektionsschritte entfallen.
Pharmazeutische Herstellung: Wärmeempfindliches API-Trocknen
Nasse Granulation für die Tablettenkompression erfordert das Entfernen von Lösungsmitteln (Wasser, Ethanol oder Aceton), ohne die polymorphen Formen der aktiven pharmazeutischen Inhaltsstoffe (APIs) zu verändern. Traditionelle Tablettentrockner setzen Granulate für 12–24 Stunden erhöhten Temperaturen aus, was das Risiko einer Degradation erhöht. Mikrowellen-volumetrisches Heizen reduziert die Trocknungszeit auf 2–4 Stunden, während die gleichmäßigen Rückstandsgehalte an Lösungsmitteln unter den ICH-Grenzwerten bleiben. Das geschlossene Systemdesign einer Mikrowellentrocknungsmaschine ermöglicht auch die Rückgewinnung von Lösungsmitteln durch Kondensation, was mit cGMP- und Containment-Anforderungen übereinstimmt.
Chemische Pulver: Vermeidung von Oberflächenkrusten und Agglomeration
Das Trocknen von Katalysatoren, keramischen Vorstufen oder Pigmentpasten führt oft zu einer gehärteten äußeren Schicht, die die interne Feuchtigkeit einschließt — der klassische Fall des Härtungseffekts. Da Energie in jedem Partikel erzeugt wird, erzeugt eine Mikrowellentrocknungsmaschine gleichzeitige Verdampfung im gesamten Bett. Der resultierende Dampffluss bricht Partikelbrücken und produziert rieselfähige Pulver ohne Nachbearbeitung durch Mahlen. Für hygroskopische Materialien vermeiden mit Stickstoff gespülte Applikatoren die Wiederaufnahme.
Holz und Biomasse: Spannungsabbau und Insektenelimination
Die Trocknung von Holz kann Oberflächenrisse und verbleibende Wachstumsstress verursachen. Mikrowellenbehandlung erhöht die Innentemperatur schnell und gleicht den Feuchtigkeitsgehalt vom Kern bis zur Oberfläche aus. Darüber hinaus tötet die schnelle dielektrische Erwärmung holzbohrende Insekten und Larven in allen Lebensstadien ab — eine nicht-chemische phytosanitäre Methode, die den ISPM 15-Anforderungen entspricht.
Behebung häufiger betrieblicher Bedenken bei der Mikrowellentrocknung
Trotz klarer Vorteile äußern Produktionsleiter berechtigte Bedenken hinsichtlich Uniformität, Lastempfindlichkeit und Integration mit bestehenden Linien. Jede Herausforderung hat eine etablierte technische Lösung.
Heiße und kalte Stellen: Moderne Applikatoren verwenden rotierende Reflektoren, bewegliche Antennen oder mehrere Zuführungsanschlüsse mit variablen Phasenverschiebungen. Die Felduniformität kann vor der Fertigung über Finite-Elemente-Simulation (COMSOL oder CST) modelliert werden. Nach der Installation validieren faseroptische Temperatursensoren an mehreren Bettpositionen die Uniformität.
Materialgeometrie und Lastgröße: Die dielektrischen Eigenschaften ändern sich während der Trocknung. Adaptive Leistungsregelung basierend auf der Echtzeit-Feuchtigkeitstemperatur am Austritt kompensiert Lastvariationen. Fördersysteme mit Lastzellen passen die Leistung pro Masseneinheit an.
Integration mit bestehenden Trocknungslinien: Mikrowellenmodule können als Booster vor herkömmlichen Trocknern nachgerüstet werden — sie entfernen 30–50% der Feuchtigkeit in den ersten Minuten und beenden den Prozess dann mit kalter Luft. Dieser hybride Ansatz reduziert den gesamten Energieverbrauch und den Platzbedarf.
Potenzial für Lichtbogenbildung: Metallische Einschlüsse oder scharfe leitende Objekte (Muttern, Schrauben, Metallfragmente) können Bögen erzeugen. Magnetische Separatoren stromaufwärts und nichtmetallische Förderbänder beseitigen das Risiko. Industrielle Mikrowellentrocknungsmaschinen verfügen ebenfalls über Lichtbogenerkennung und automatische Leistungsabschaltung.
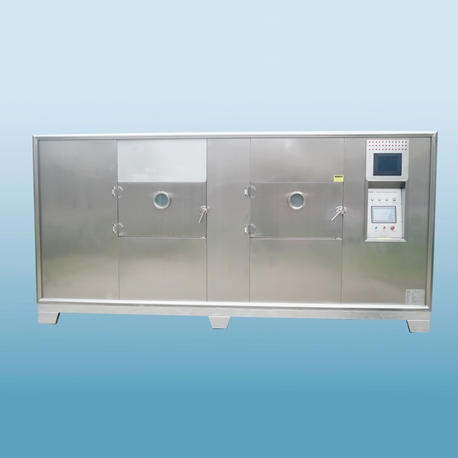
Technische Parameter für die Spezifikation industrieller Mikrowellentrockner
Bei der Bewertung einer Mikrowellentrocknungsmaschine müssen Käufer die folgenden Leistungskennzahlen im Hinblick auf die Produktionsziele analysieren. Nasan bietet maßgeschneiderte technische Datenblätter an, aber allgemeine Richtlinien helfen bei der ersten Auswahl.
Ausgangsleistungsbereich: 6 kW bis 200 kW (modulare Skalen). Für die Durchsatzschätzung erwarten Sie etwa 0,8–1,2 kg Wasserentfernung pro kWh, abhängig von den dielektrischen Eigenschaften des Materials.
Variabilität der Verweildauer: Bandgeschwindigkeiten von 0,1 bis 5 m/min, die eine Feuchtigkeitsreduktion von 60% auf bis zu 8% in einem Durchgang für viele Produkte ermöglichen.
Länge des Applikators und Querschnitt des Tunnels: Standardtunnel von 3 m bis 20 m, mit Höhen von 50 mm bis 300 mm, optimiert für die Schüttdichte.
Uniformitätsindex: Gemessen durch den Variationskoeffizienten (CV%) der finalen Feuchtigkeit über die Bahnbreite — die besten Systeme erreichen CV < 3%.
Sicherheitskonformität: Industrielle Einheiten müssen die ISO 14000, CE und lokale Normen für Strahlungsleckagen erfüllen. Überprüfen Sie die Prüfberichte von Dritten.
Datenakquisition: OPC-UA oder Modbus TCP-Schnittstellen für IIoT-Integration, Chargenverfolgbarkeit und prädiktive Wartungsanalysen.
Zuverlässigkeit und Ingenieursupport von Nasan
Nasan hat Mikrowellen-Trocknungsplattformen für mehr als 350 industrielle Linien weltweit entwickelt, mit einem Fokus auf kontinuierliche Systeme für hygroskopische Pulver, Lebensmittelzutaten und recycelte Materialien. Jede Mikrowellen-Trocknungsmaschine durchläuft einen Werksabnahme-Test (FAT) mit den tatsächlichen Produktmustern des Kunden, um die Trocknungskinetik und die Homogenität zu bestätigen. Nasan bietet schlüsselfertige Installationen, Schulungen zur Prozessoptimierung und Fern-Diagnosen über sichere IoT-Gateways. Für B2B-Käufer, die validierte Systeme für regulierte Branchen (Pharma, Lebensmittelsicherheit) benötigen, umfassen die Dokumentationspakete von Nasan IQ/OQ-Protokolle und hygienische Designs mit polierten Edelstahl-Innenräumen. Das Ingenieurteam führt auch Messungen der dielektrischen Eigenschaften (offene koaxiale Sondenmethode) durch, um von Laborergebnissen auf die volle Produktionskapazität hochzuskalieren und Investitionen in Versuch und Irrtum zu eliminieren.
Häufig gestellte Fragen (FAQ) – Mikrowellen-Trocknungsmaschine
Q1: Welche Materialien sind nicht geeignet für eine Mikrowellen-Trocknungsmaschine?
A1: Materialien mit extrem niedrigen dielektrischen Verlustfaktoren (z.B. reines PTFE, viele keramische Oxide unter 100°C) koppeln nicht effizient mit Mikrowellen und würden Susceptor-Zusätze erfordern. Hochleitende Massivmetalle oder versiegelte Metallbehälter verursachen Lichtbögen und sind strengstens verboten. Auch sehr dichte, dicke Blöcke mit geringer Porosität können internen Dampfdruck über die strukturellen Grenzen hinaus entwickeln – eine Vor-Trocknung durch Größenreduzierung wird empfohlen.
Q2: Kann eine Mikrowellen-Trocknungsmaschine kontinuierlichen Betrieb mit variierendem Feuchteinput bewältigen?
A2: Ja. Industrielle Steuerungen mit Feed-Forward-Algorithmen passen die Mikrowellenleistung basierend auf eingehenden Feuchtesensoren (NIR oder Kapazität) an. Die geschlossene Regelung hält den Austrittsfeuchte-Sollwert trotz Schwankungen aufrecht. Viele Systeme beinhalten auch adaptive Leistungsprofilierung über Zonen: höhere Leistungsdichte in der Eingangszone zur Entfernung von Großwasser, niedrigere Dichte in den Endzonen für die Endtrocknung ohne Überhitzung.
Q3: Welche Sicherheitszertifikate sind für industrielle Mikrowellen-Trocknungsgeräte erforderlich?
A3: In Nordamerika muss die Ausrüstung den FDA 21 CFR 1030.10 (Strahlungssicherheit) entsprechen und typischerweise UL 61010-1 oder CSA. Europäische Märkte erfordern die CE-Kennzeichnung, einschließlich EN 55011 für EMC und EN 61010-1. Darüber hinaus sind ISO 12100 Risikoanalysen und NFPA 70 (elektrische Sicherheit) für Systeme, die mit brennbaren Lösungsmitteln arbeiten, obligatorisch. Verantwortungsvolle Hersteller stellen bei der Installation Prüfberichte von Drittanbietern über Leckagetests zur Verfügung.
Q4: Wie vergleicht sich der Produktdurchsatz zwischen einem Mikrowellen-Trockner und einem Wirbelschichttrockner?
A4: Bei gleicher Grundfläche erreicht eine Mikrowellen-Trocknungsmaschine typischerweise 2–4 Mal höhere Verdunstungsraten für Produkte mit mittlerem Feuchtigkeitsgehalt (anfängliche Feuchtigkeit 40–70%). Allerdings sind Wirbelschichttrockner wirtschaftlicher für sehr grobe, rieselfähige Granulate, die hohe Luftgeschwindigkeiten tolerieren. Die optimale Wahl hängt von der Brüchigkeit des Materials und der Wärmeempfindlichkeit ab. Es gibt viele hybride Lösungen: Mikrowellenunterstützte Wirbelschichten, die volumetrische Wärme mit konvektivem Stofftransport kombinieren.
Q5: Kann ich mein Produkt an einer Mikrowellen-Trocknungsmaschine testen, bevor ich industrielle Anlagen kaufe?
A5: Absolut. Nasan bietet Mikrowellen-Trocknungssysteme im Labormaßstab (2–6 kW) mit variabler Frequenz und Datenprotokollierung an. Kunden können 5–50 kg Produkt zur Prozesscharakterisierung versenden: Trocknungskurven, Gleichmäßigkeitskartierung und Qualitätsanalyse. Die Ergebnisse werden verwendet, um lineare Skalierungsmodelle für den vollständigen Produktionsdurchsatz zu erstellen, um eine sichere Kapitalinvestition zu gewährleisten.
Optimieren Sie Ihre Produktion mit präziser Mikrowellen-Trocknungstechnik
Die Auswahl einer industriellen Mikrowellen-Trocknungsmaschine erfordert eine sorgfältige Bewertung des dielektrischen Verhaltens des Materials, des gewünschten Durchsatzes und der Integrationsbeschränkungen. Die ingenieurtechnische Tiefe der volumetrischen Erwärmung, kombiniert mit modernen Steuerungssystemen, löst langjährige Trocknungsengpässe in Lebensmittel-, Chemie- und Pharmazeutikanlagen. Nasan’s Anwendungstechniker bieten maßgeschneiderte Machbarkeitsstudien, Vor-Ort-Tests und umfassende Lebenszyklusunterstützung — von der Konzeptentwicklung bis zur Inbetriebnahme.
Für detaillierte technische Spezifikationen, ein individuelles Angebot oder um einen Produkttest mit Ihrem Material zu arrangieren, kontaktieren Sie direkt das Nasan Ingenieurteam. Teilen Sie Ihre Ziel-Feuchtigkeitsreduktion, Produktionskapazität und Produkteigenschaften mit, um einen Prozessvorschlag und einen 3D-Layoutplan zu erhalten.
→ Senden Sie eine Anfrage an Nasan industrielle Trocknungsspezialisten, um Ihr Mikrowellen-Trocknungsprojekt zu besprechen.