







Für Produktionsleiter und Verfahrensingenieure, die fortschrittliche Dehydrationstechnologien bewerten, stellt die Mikrowellentrocknungsmaschine einen Bruch mit der konventionellen thermischen Verarbeitung dar. Im Gegensatz zu konvektiven oder leitenden Systemen, die auf Wärmeübertragung an der Oberfläche angewiesen sind, wendet das Mikrowellentrocknen volumetrische Erwärmung durch dielektrische Erregung an. Dieser Artikel bietet eine quantitative Untersuchung der Technologie, der Betriebsparameter, material-spezifischer Ergebnisse und der wirtschaftlichen Rechtfertigung für das Upgrade auf industrielle Mikrowellen-basierte Linien. Basierend auf Felddaten und Nasan-Installationen auf mehreren Kontinenten behandeln wir die ingenieurtechnischen Realitäten, die über Erfolg oder Misserfolg in kontinuierlichen Trocknungsoperationen entscheiden.

1. Elektromagnetische Grundlagen einer Mikrowellentrocknungsmaschine
Im Kern wandelt eine Mikrowellentrocknungsmaschine elektrische Energie in hochfrequente elektromagnetische Strahlung um, typischerweise bei 915 MHz oder 2,45 GHz, abhängig von den Anforderungen an die Eindringtiefe. Das Material, das in die Applikatorhöhle eingelegt wird, interagiert mit dem wechselnden Feld: polare Moleküle (hauptsächlich Wasser) versuchen, sich mit dem schnell wechselnden Feld auszurichten, was molekulare Reibung und sofortige Wärme im gesamten Produktvolumen erzeugt. Dies unterscheidet sich grundlegend vom Heißlufttrocknen, bei dem die Wärme von der Oberfläche nach innen diffundieren muss, was thermische Gradienten erzeugt und die Trocknungsraten begrenzt.
Wichtige ingenieurtechnische Parameter sind:
Eindringtiefe – umgekehrt proportional zur Frequenz und zum Feuchtigkeitsgehalt; für nasse Materialien bei 2,45 GHz liegt die Tiefe zwischen 15 und 30 mm, während 915 MHz 60–100 mm erreicht, geeignet für dickere Lasten.
Leistungsdichte – typischerweise 0,5–2 W/cm³ in kontinuierlichen Tunnel-Designs; höhere Dichten beschleunigen die Verdampfung, erfordern jedoch eine präzise Steuerung der Zuführrate, um ein thermisches Durchbrennen zu vermeiden.
Reflexionskoeffizient (VSWR) – industrielle Systeme halten <1,3:1 über Lastvariationen hinweg unter Verwendung von Zirkulatoren und Wasserlasten.
Diese Parameter sind in Steuerungsalgorithmen integriert, die die Magnetron-Ausgabe basierend auf Echtzeit- dielektrischen Eigenschaftsrückmeldungen und Abgasteperaturprofilen anpassen. Ohne eine solche Regelung im geschlossenen Regelkreis führt nicht uniforme Erwärmung zu Produktverbrennungen oder Restfeuchtigkeitsansammlungen.
2. Vergleichende Prozessanalyse: Mikrowelle vs. Konventionelle Trocknungstechnologien
Einrichtungsleiter fordern oft eine nebeneinanderstehende Quantifizierung. Im Folgenden finden Sie einen datengestützten Vergleich über vier kritische Kennzahlen, der eine kontinuierliche Mikrowellentrocknungsmaschine gegen einen mehrstufigen Heißluftförderer Trockner für identische Karottenwürfel (anfängliche Feuchtigkeit 88 % auf 12 %) vergleicht:
Trocknungszeit – Mikrowelle: 12 Minuten; Heißluft (80°C): 210 Minuten. Reduktionsfaktor von 17,5x.
Spezifischer Energieverbrauch – Mikrowelle: 1,25 kWh/kg Wasser entfernt; Heißluft: 3,7 kWh/kg (einschließlich Lüfterleistung).
Vitamin C-Retention – Mikrowelle: 83 %; Heißluft: 41 % aufgrund längerer Exposition gegenüber erhöhten Temperaturen.
Flächenbedarf – Mikrowellentunnel: 8 Meter (für 500 kg/h Durchsatz); Heißlufttrockner: 22 Meter.
Vakuumtrocknung, während empfindliche Verbindungen erhalten bleiben, erfolgt chargenweise und erfordert Vakuumpumpen, die die Wartungsintervalle erhöhen. Gefriertrocknung liefert eine überlegene Textur, kostet jedoch 5–10 Mal so viel an Kapital- und Betriebskosten wie Mikrowellensysteme. Daher bietet der Mikrowellenweg für die industrielle Dehydrierung in großen Mengen, wo Geschwindigkeit, Energieeffizienz und Nährstofferhaltung aufeinandertreffen, ein ausgewogenes Wertangebot.
3. Branchenspezifische Implementierungen und technische Lösungen für häufige Probleme
Verschiedene Sektoren stehen vor unterschiedlichen Herausforderungen bei der Übernahme der Mikrowellentrocknung. Der folgende Abschnitt ordnet typische Probleme technischen Gegenmaßnahmen zu, basierend auf Nasan Inbetriebnahmeprotokollen aus über 40 Installationen.
3.1 Lebensmittelverarbeitung – Gleichmäßige Feuchtigkeitsentfernung in dicken Produkten
Problem: Trockenfleisch, Obstscheiben und Gemüsestücke entwickeln oft trockene Ränder und nasse Zentren unter heißer Luft. Lösung: Eine Mikrowellentrocknungsmaschine mit versetzten Wellenleitern und variabler Bandgeschwindigkeit erzeugt eine gleichmäßige Feldverteilung. Nach der Trocknung ermöglichen Temperierabschnitte eine Feuchtigkeitsequalibrierung ohne Überhitzung. Bei einem Obstverarbeiter in Südostasien reduzierte dieser Ansatz die Ausschussraten von 12 % auf 2,1 % bei Mangoscheiben.
3.2 Chemische Industrie – Lösungsmittelentfernung und Katalysatoraktivierung
Problem: Konventionelle Trocknung von ausgefällten Katalysatoren oder Pigmenten verursacht Oberflächenverkrustungen, die Lösungsmittel einschließen und längere Aufenthaltszeiten erfordern. Mikrowellenselektives Heizen zielt auf das Lösungsmittel (Wasser, Ethanol oder Aceton) ab, ohne die feste Matrix zu überhitzen. Implementierungstipps: verwenden Sie kontinuierliche Mikrowellen-Tunneltrockner, die mit explosionsgeschützten Sensoren und Stickstoffspülung für brennbare Dämpfe ausgestattet sind. Ein europäischer Katalysatorhersteller reduzierte den Trocknungszyklus von 8 Stunden (Vakuumofen) auf 22 Minuten mit einem gleichmäßigen Restlösungsmittel unter 0,1 %.
3.3 Pharmazeutische Kräuterextraktion – Vor-Trocknung für das Mahlen
Problem: Frische Heilkräuter (Ginseng, Kamille) erfordern eine schnelle Trocknung, um enzymatische Zersetzung zu verhindern. Konventionelle heiße Luft bei 50 °C degradiert immer noch 20-30 % der aktiven Verbindungen. Mikrowellentrocknung bei kontrollierter Leistung (2–3 W/g) erreicht 10 % Endfeuchtigkeit in 15 Minuten und erhält >90 % der Markerverbindungen. Nasan liefert validierte Protokolle für jede botanische Art, einschließlich Leistungsanpassungskurven und Lastdichtegrenzen.
3.4 Holz und Biomasse – Pasteurisierung und Harzverfestigung
Problem: Die Holzernte muss Insekten und Pilze beseitigen, ohne Oberflächenrisse zu verursachen. Mikrowellenverarbeitung heizt von innen nach außen und erzeugt Dampfdruck, der Feuchtigkeit abführt und Larven gleichmäßig abtötet. Für Holzpalettenhersteller reduziert ein 30 kW Mikrowellenabschnitt, der vor der Trocknung im Ofen hinzugefügt wird, den Gesamtenergieverbrauch um 28 % und eliminierte chemische Begasung.
4. Betriebssicherheit und regulatorische Compliance für industrielle Mikrowellensysteme
Bedenken hinsichtlich Mikrowellenleckagen und elektromagnetischer Interferenzen (EMI) sind berechtigt. Industrietrockner entsprechen den IEC 60519-6 und FCC/CE-Grenzwerten (Leckage <5 mW/cm² bei 5 cm Abstand). Standard-Sicherheitsmerkmale umfassen:
Doppelt verriegelte Türen mit automatischer Stromabschaltung.
Choke-Tunnel (Viertelwellenlänge) am Einlass/Auslass zur Dämpfung von Leckagen.
Kontinuierliche Magnetron-Gesundheitsüberwachung und Lichtbogen-Detektoren im Applikator.
Bediener benötigen eine Grundausbildung, aber keine speziellen Schutzkleidung ist erforderlich, wenn die Geräte ordnungsgemäß gewartet werden. Industrielle Trocknungssysteme von zertifizierten Anbietern beinhalten jährliche Leckageüberprüfungen als Teil der Serviceverträge.
5. Wirtschaftliche Modellierung: ROI für die Installation einer Mikrowellentrocknungsmaschine
Der Übergang zur Mikrowellentrocknung erfordert höhere Anfangsinvestitionen (typischerweise 1,5–2x einer vergleichbaren Heißluftlinie), generiert jedoch eine schnelle Amortisation durch Energieeinsparungen, reduzierte Stellfläche und geringere Produktabfälle. Ein realistisches Modell für einen mittelgroßen Lebensmittelverarbeiter (Durchsatz 800 kg/h nasses Futter) zeigt:
Kapitalinvestition: 380.000 USD für ein kontinuierliches System mit 120 kW.
Jährliche Reduzierung der Energiekosten: 72.000 USD (basierend auf 6.000 Betriebsstunden, Strom $0,12/kWh).
Reduzierung des Produktabfalls (Ausschuss): 45.000 USD/Jahr.
Reduzierung der Arbeitskosten (ein Bediener vs. drei an der Heißluftlinie): 60.000 USD/Jahr.
Jährliche Gesamteinsparungen: 177.000 USD → Amortisationszeitraum 2,1 Jahre.
Nach der Amortisation liefern die verbleibenden 8–10 Jahre der Lebensdauer (mit Magnetronwechsel alle 20.000 Stunden) einen erheblichen Nettobarwert. Für Einrichtungen mit hochwertigen Produkten (Gewürze, Nutraceuticals) verkürzt die Qualitätsprämie die Amortisation weiter.
6. Auswahlkriterien: Beschaffung einer Mikrowellentrocknungsmaschine für Ihre Produktionslinie
Bei der Bewertung von Anbietern fordern Sie die folgenden technischen Unterlagen an:
Finite-Elemente-Modellierung (FEM) der Feldgleichmäßigkeit im Trocknungshohlraum.
Leistungsdichtemapping bei unterschiedlichen Bandlasten (gemessen über Infrarot-Thermografie).
Validierungs-Testbericht unter Verwendung Ihres spezifischen Materials – seriöse Anbieter bieten kostenlose Pilotversuche an.
Mittlere Zeit zwischen Ausfällen (MTBF) Daten für Magnetrons und Stromversorgungen.
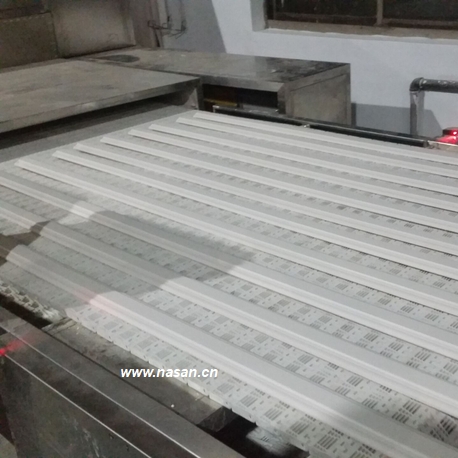
Nasan unterhält einen voll instrumentierten Labortrockner (einstellbar von 5 kW bis 75 kW) für kundenspezifische Versuche. Über 200 Materialien wurden charakterisiert, was zu einer proprietären Datenbank von dielektrischen Verlusttangenten und optimalen Trocknungskurven führte. Diese empirische Grundlage minimiert die Risiken bei der Skalierung.
7. Häufig gestellte Fragen zur Mikrowellentrocknungstechnologie
Q1: Welche Materialien können nicht in einer Mikrowellentrocknungsmaschine verarbeitet werden?
A1: Metalle (verursachen Lichtbögen und beschädigen Wellenleiter), reine Flüssigkeiten mit hoher ionischer Leitfähigkeit (z.B. konzentrierte Sole – führt zu thermischem Durchgehen) und Materialien mit extrem niedrigem Verlustfaktor (<0,01) wie trockenes Teflon oder bestimmte Keramiken, die Mikrowellen nicht effizient absorbieren. Die meisten feuchten organischen Materialien, Hydrate und viele anorganische Pulver sind jedoch geeignet. Ein Test der dielektrischen Eigenschaften wird für Grenzfälle empfohlen.
Q2: Wie geht eine Mikrowellentrocknungsmaschine mit Produkten mit variablem Feuchtigkeitsgehalt um?
A2: Industrielle Systeme integrieren die Multi-Zonen-Leistungsregelung und Online-Feuchtesensoren (NIR oder Kapazität). Der Regelalgorithmus passt die Magnetronausgabe pro Zone dynamisch an und verhindert das Über- oder Untertrocknen von trockenen oder feuchten Stellen. Zum Beispiel Nasan's adaptive Trocknungsregler nehmen 120 Mal pro Sekunde Proben und modulieren jeden 15 kW Generator unabhängig.
Q3: Was ist der typische Wartungsplan für eine Mikrowellentrocknungsmaschine?
A3: Die routinemäßige Wartung umfasst die monatliche Reinigung der Wellenleiterfenster und Luftfilter, die vierteljährliche Inspektion der Hochspannungskondensatoren und Diodenstapel sowie den jährlichen Austausch der Magnetron-Kühlgebläse. Die Magnetrons selbst haben eine Lebensdauer von 15.000–20.000 Stunden (2-3 Jahre Dauerbetrieb). Die Riemenverfolgung und die Schmierung des Antriebsmotors folgen den Standardverfahren für Förderanlagen. Bei ordnungsgemäßer Pflege übersteigt die strukturelle Lebensdauer 15 Jahre.
Q4: Kann ein Mikrowellentrockner in eine bestehende Heißluftleitung nachgerüstet werden?
A4: Ja, viele Kunden fügen ein Mikrowellenmodul zwischen dem Vor-Trockner und dem Endkühler ein. Der Standardansatz besteht darin, einen 6-8 Meter langen Abschnitt des bestehenden Heißluftförderers zu entfernen und einen Tunnel-Mikrowellentrockner zu installieren. Die Integration erfordert die Anpassung der Fördergeschwindigkeit und -höhe. Nasan bietet Nachrüstkits an, die Übergangsdrosseln und PLC-Integrationsbrücken umfassen. Die Amortisationszeit für Nachrüstungen liegt oft unter 18 Monaten aufgrund niedrigerer Installationskosten.
Q5: Welche Zertifizierungen sollte ein industrieller Mikrowellentrockner für den Export haben?
A5: Für Nordamerika, UL 61010-1 oder CSA C22.2; für Europa, CE-Kennzeichnung mit EN 55011 (EMV) und EN 61000-3-2 (Harmonische); für globalen Lebensmittelkontakt, FDA 21 CFR 1030.10 (Mikrowellensicherheit). Darüber hinaus sollte das hygienische Design die EHEDG-Richtlinien erfüllen, wenn es für Milchprodukte oder Fleisch verwendet wird. Nasan-Geräte sind für alle wichtigen Märkte zertifiziert, und die Dokumentation wird pro Lieferung bereitgestellt.
Q6: Führt das Mikrowellentrocknen zu Nährstoffverlusten in Lebensmitteln?
A6: Im Vergleich zu Heißluft- oder Gefriertrocknung zeigt die Mikrowellenverarbeitung konstant eine überlegene Retention von thermolabilen Vitaminen (B, C) und Polyphenolen aufgrund der kurzen Verarbeitungszeiten und der niedrigeren Bulk-Temperatur. Zum Beispiel behielt Brokkoli, der in einer Mikrowellentrocknungsmaschine getrocknet wurde, 89% seines gesamten phenolischen Gehalts im Vergleich zu 63% bei Heißluft. Allerdings kann eine übermäßige Leistungsdichte (über 10 W/g) lokale Hotspots verursachen; daher ist die korrekte Auswahl der Parameter entscheidend.
8. Fazit und Ingenieurempfehlung
Der Übergang von konvektivem zu Mikrowellentrocknen ist keine universelle Lösung, sondern ein gezieltes Upgrade für Betriebe, bei denen Geschwindigkeit, Energieeffizienz und Produktqualität durch konventionelle Technologie eingeschränkt sind. Materialien mit hoher Wertdichte, Feuchtigkeitsgehalt über 40% oder wärmeempfindliche Verbindungen bieten den stärksten wirtschaftlichen Fall. Eine ordnungsgemäße Implementierung erfordert einen Partner mit nachweislicher Fachexpertise, Pilot-Testfähigkeiten und Unterstützung nach der Installation.
Für Produktionsteams, die bewerten möchten, ob eine Mikrowellentrocknungsmaschine mit ihren Durchsatz- und Qualitätszielen übereinstimmt, bietet Nasan unverbindliche Materialtests und eine detaillierte ROI-Projektion basierend auf Ihren Energiekosten und Produktspezifikationen an. Unser Ingenieurteam arbeitet mit Ihnen zusammen, um die optimale Leistungs-Konfiguration, Sicherheitsverriegelungen und Steuerungsstrategie zu definieren.
Bereit, über die Einschränkungen der konventionellen Trocknung hinauszugehen? Senden Sie eine Anfrage an unsere Prozessingenieure – geben Sie Ihren Materialtyp, die Zielfeuchtigkeit und den stündlichen Durchsatz an. Wir werden innerhalb von 3 Geschäftstagen mit einem vorläufigen Systemdesign und einem kommerziellen Vorschlag antworten.
Klicken Sie hier, um Ihre Anfrage zum Trocknungsprojekt einzureichen →
Oder kontaktieren Sie direkt: info@nasandry.com – verweisen Sie auf „Mikrowellentrockner-Analyse“ für eine priorisierte Bearbeitung.