
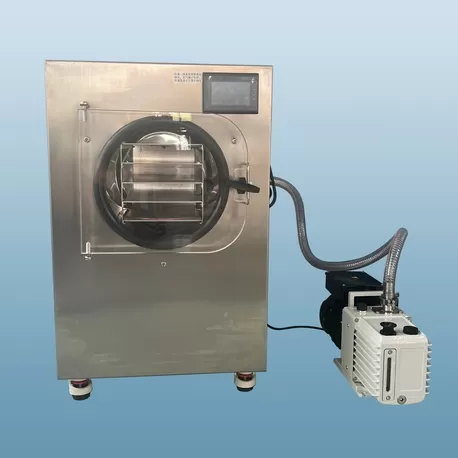
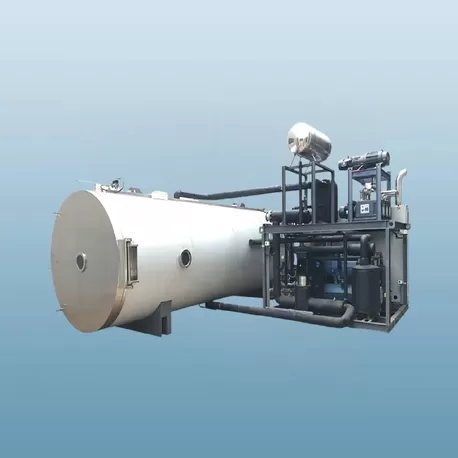
Industrielle thermische Prozesse haben lange auf konventionelle Wärmeübertragungsmechanismen wie Konvektion, Leitung und Strahlung vertraut. Während diese Methoden seit Jahrzehnten in der Fertigungsindustrie eingesetzt werden, weisen sie inhärente physikalische Einschränkungen auf, insbesondere in Bezug auf die Trocknungsgeschwindigkeit und die gleichmäßige Feuchtigkeitsverteilung. Standardoberflächenheizmethoden basieren auf thermischen Gradienten, um Wärme von der Außenseite eines Materials zu seinem Kern zu leiten. Dieser Prozess kann zu strukturellen Schäden, ungleichmäßiger Trocknung und der Zersetzung wärmeempfindlicher Verbindungen führen. Um diese Einschränkungen zu überwinden, übernehmen moderne Verarbeitungsanlagen zunehmend fortschrittliche elektromagnetische Heiztechnologien.
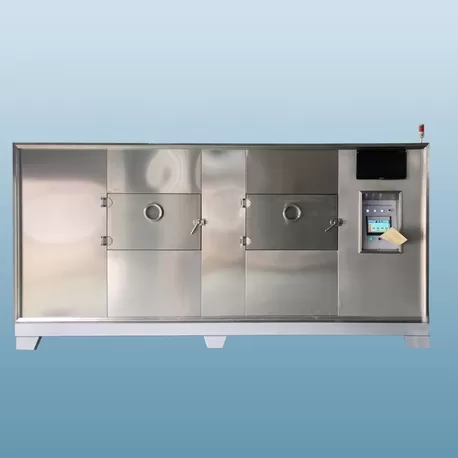
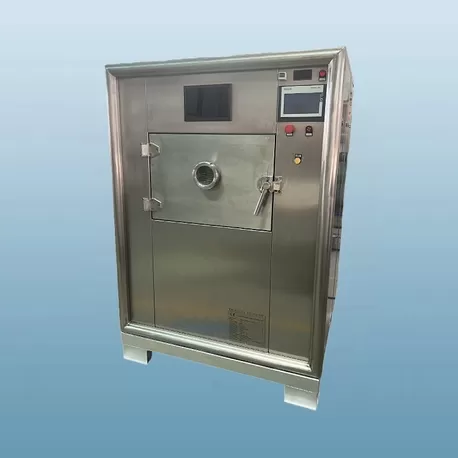
Eine industrielle Mikrowellentrocknungsmaschine stellt einen grundlegenden Wandel in der Art und Weise dar, wie thermische Energie einem Produkt zugeführt wird. Anstatt Wärme an der äußeren Grenze anzuwenden, nutzt diese Technologie hochfrequente elektromagnetische Felder, um volumetrische Erwärmung direkt im nassen Material zu erzeugen. Dieser Ansatz reduziert die Verarbeitungszeiten erheblich und bietet eine präzise Kontrolle über die Feuchtigkeitsentfernung. Organisationen wie Nasan entwerfen und fertigen diese fortschrittlichen Systeme, um die strengen Anforderungen der modernen industriellen Verarbeitung zu erfüllen und eine hohe Effizienz sowie Produktqualität in verschiedenen Anwendungen zu gewährleisten.
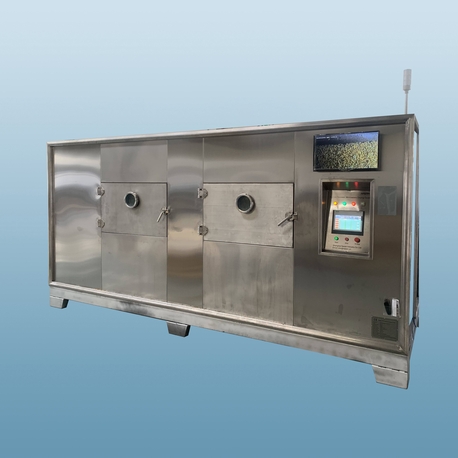
Die Grundlagen der dielektrischen Erwärmung
Der Betrieb eines mikrowellenbasierten Systems beruht auf dem Prinzip der dielektrischen Erwärmung. Wenn ein nasses Material in ein hochfrequentes wechselndes elektromagnetisches Feld gelegt wird, versuchen die polarisierten Moleküle im Material, sich mit dem sich schnell ändernden elektrischen Feld auszurichten. Wasser, als hochpolarisiertes Molekül mit einem permanenten Dipolmoment, reagiert außergewöhnlich empfindlich auf diese Anregung.
Unter industriellen Mikrowellen Frequenzen – typischerweise 2450 MHz oder 915 MHz – kehrt die Richtung des elektromagnetischen Feldes Milliarden von Malen pro Sekunde um. Diese schnelle Wechselwirkung führt dazu, dass Wassermoleküle mit extremen Geschwindigkeiten hin und her rotieren. Die resultierende molekulare Reibung wandelt elektromagnetische Energie gleichmäßig in thermische Energie im gesamten Produkt um. Dieses Phänomen wird durch die dielektrischen Eigenschaften des Materials bestimmt, insbesondere durch die dielektrische Konstante und den Verlustfaktor.
Die dielektrische Konstante bestimmt, wie viel elektrische Energie das Material speichern kann, während der Verlustfaktor diktiert, wie effizient diese gespeicherte Energie in Wärme umgewandelt wird. Materialien mit einem hohen Verlustfaktor absorbieren Mikrowellenenergie schnell, was eine rasche Erwärmung ermöglicht. Da trockene Feststoffe im Allgemeinen einen viel niedrigeren Verlustfaktor als flüssiges Wasser haben, wird Mikrowellenenergie selektiv von Bereichen mit hohem Feuchtigkeitsgehalt absorbiert. Diese selbstlimitierende Eigenschaft minimiert das Risiko einer lokalen Überhitzung, sobald die Feuchtigkeit verdampft ist.
Wesentliche mechanische und elektromagnetische Komponenten
Ein industrielles System ist eine komplexe Zusammenstellung mechanischer, elektrischer und elektromagnetischer Komponenten. Jedes Teil muss sorgfältig konstruiert werden, um einen sicheren, kontinuierlichen und effizienten Betrieb zu gewährleisten.
- Der Mikrowellengenerator (Magnetron): Dieses Bauteil wandelt elektrische Energie aus Hochspannungs-Gleichstrom in elektromagnetische Wellen um. Industrielle Systeme nutzen hochgradig langlebige Magnetrons, die in der Lage sind, kontinuierlich bei hohen Leistungsabgaben zu arbeiten.
- Wellenleiter: Dies sind präzise, hohle Metallkanäle, die dazu entworfen wurden, die erzeugten elektromagnetischen Wellen vom Magnetron in die Heizkammer ohne Leistungsverlust zu leiten. Sie verhindern die Wellenstreuung und erhalten die Energierichtung.
- Die Applikationskammer: Die Kammer ist ein multimodaler Resonanzraum, in dem das Material dem Mikrowellenfeld ausgesetzt ist. Ihre Abmessungen und Geometrie sind so konstruiert, dass die Felduniformität maximiert wird und sich die elektromagnetische Energie gleichmäßig über das Verarbeitungsband verteilt.
- Förder- und Transportsysteme: Kontinuierliche Verarbeitungssysteme nutzen Förderbänder, die aus mikrowellentransparenten Materialien wie Polytetrafluorethylen (PTFE) oder verstärktem Silikon hergestellt sind, sodass die Wellen durch das Band hindurchgehen können, um das Produkt von allen Seiten zu erhitzen.
- Sicherheitsdrosseln und Dämpfer: Diese Bauteile befinden sich an den Ein- und Ausgängen kontinuierlicher Tunnelsysteme und unterdrücken elektromagnetische Leckagen, sodass die Emissionen weit unter den gesetzlichen Sicherheitsgrenzen bleiben.
Durch die Koordination dieser Komponenten bauen Gerätehersteller wie Nasan robuste kontinuierliche Durchflussplattformen, die nahtlos in bestehende industrielle Produktionslinien integriert werden können und zuverlässige thermische Kontrolle unter kontinuierlichen Betriebsbedingungen bieten.
Direkter Vergleich: Volumetrische vs. konvektive Wärmeübertragung
Um die Vorteile einer mikrowellengetriebenen Trocknungsmaschine zu verstehen, ist es hilfreich, ihre Heizmechanik direkt mit der von konventionellen Heißluftkonvektionstrocknern zu vergleichen.
| Betriebsparameter | Konvektives Heißlufttrocknen | Mikrowellen-volumetrisches Trocknen |
|---|---|---|
| Wärmeübertragungsrichtung | Von der Außenseite nach innen durch Leitung/Konvektion. | Direkt innerhalb des Volumens des Materials erzeugt. |
| Trocknungsrate | Langsam; begrenzt durch die Wärmeleitfähigkeit des Materials. | Schnell; hauptsächlich begrenzt durch die Verdunstungsrate der Feuchtigkeit. |
| Feuchtigkeitsgradient | Trockene äußere Schale mit einem feuchten inneren Kern. | Einheitliche Feuchtigkeitsentfernung; das Innere ist oft trockener als das Äußere. |
| Energieübertragungseffizienz | Niedrig; erheblicher Wärmeverlust an die Kammerwände und die abziehende Luft. | Hoch; Energie wird selektiv von dem Wasser im Produkt absorbiert. |
| Strukturelle Auswirkungen | Hohes Risiko von Oberflächenrissen, Schrumpfung und Randschichthärtung. | Geringes Risiko von Oberflächenschäden aufgrund des positiven inneren Dampfdrucks. |
In traditionellen konvektiven Systemen trocknet die äußere Schicht des Produkts zuerst und bildet eine harte, isolierende Barriere, die als Randschichthärtung bekannt ist. Diese trockene äußere Schicht verlangsamt die Migration von Feuchtigkeit vom Kern zur Oberfläche, was zu verlängerten Trocknungszyklen und erhöhtem Energieverbrauch führt. Im Gegensatz dazu dringt elektromagnetische Energie sofort in die Materialoberfläche ein, erwärmt die interne Feuchtigkeit und erzeugt einen positiven Dampfdruckgradienten. Dieser Druck treibt das Wasser auf natürliche Weise nach außen zur Oberfläche, wo es leicht durch einen Luftstrom mit niedriger Geschwindigkeit entfernt wird.
Primäre industrielle Anwendungen
Die einzigartigen Eigenschaften der elektromagnetischen Erwärmung machen sie geeignet für verschiedene Verarbeitungssektoren, in denen Produktqualität, strukturelle Integrität und Verarbeitungsgeschwindigkeit von größter Bedeutung sind.
1. Lebensmittelverarbeitung und -konservierung
Die Lebensmittelindustrie benötigt Trocknungsmethoden, die Farbe, Geschmack, Nährstoffgehalt und physische Form erhalten. Traditionelles Trocknen bei hohen Temperaturen führt oft zu einem Abbau von Vitaminen, oxidiert Lipide und verursacht Bräunung. Eine Mikrowellentrocknungsmaschine arbeitet bei insgesamt niedrigeren Temperaturen für viel kürzere Zeiträume. Diese Methode wird häufig zum Trocknen von Kräutern, Gewürzen, Pasta, Getreide und Snacks verwendet und liefert Produkte, die eine hohe organoleptische Qualität und Rehydrierungsfähigkeiten behalten.
2. Chemische und Polymerherstellung
Chemische Pulver, Katalysatoren und Polymere haben oft präzise Feuchtigkeitsspezifikationen. Konventionelles Trocknen von dicken chemischen Kuchen oder Pulvern kann zu thermischer Zersetzung aktiver Verbindungen oder ungleichmäßiger Feuchtigkeitsverteilung führen, was nachfolgende Verarbeitungsschritte beeinträchtigt. Eine gleichmäßige Verteilung des elektromagnetischen Feldes ermöglicht eine kontinuierliche, hochkontrollierte Trocknung chemischer Verbindungen, ohne sie extremen, schädlichen Oberflächentemperaturen auszusetzen.
3. Pharmazeutische Produktion
Viele pharmazeutische Inhaltsstoffe sind sehr empfindlich gegenüber thermischer Einwirkung. Mikrowellenunterstützte Vakuumtrocknungssysteme ermöglichen es, Wasser oder organische Lösungsmittel bei niedrigen Temperaturen unter reduziertem atmosphärischem Druck zu verdampfen. Dieses Verfahren ermöglicht eine schnelle Trocknung von granularen Mischungen, aktiven pharmazeutischen Inhaltsstoffen (APIs) und biologischen Produkten, während die molekulare Stabilität und chemische Aktivität erhalten bleibt.
Lösung häufiger industrieller Trocknungsengpässe
In der Hochdurchsatzproduktion ist die Trocknung oft ein wesentlicher Produktionsengpass. Traditionelle kontinuierliche Trockner benötigen große Flächen und verlängerte Verarbeitungszeiten, was die Gesamtkapazität der Anlage einschränkt.
Die Integration einer Mikrowellentrocknungsmaschine löst diese Platz- und Zeitbeschränkungen. Da die volumetrische Erwärmung nicht auf thermischer Leitung durch das Material beruht, werden die Verarbeitungszeiten im Vergleich zu traditionellen Heißlufttunneln um bis zu 80 % verkürzt. Diese schnelle Verarbeitung ermöglicht es den Anlagen, von großen, energieintensiven Batch-Systemen auf kompakte, kontinuierliche Inline-Konfigurationen umzusteigen.
Darüber hinaus haben herkömmliche Trockner Schwierigkeiten mit ungleichmäßiger Feuchtigkeitsverteilung, was zu Produktverderb, Schimmelwachstum oder struktureller Schwäche führen kann. Da elektromagnetische Energie gezielt Bereiche mit höherer Feuchtigkeitskonzentration anspricht, wirkt sie als selbstkorrigierendes System. Hochfeuchte Zonen absorbieren mehr Energie, was die Verdampfung beschleunigt, bis der Feuchtigkeitsgehalt dem Rest des Materials entspricht. Dieses einheitliche Feuchtigkeitsprofil verbessert die Produktkonsistenz und Haltbarkeit.
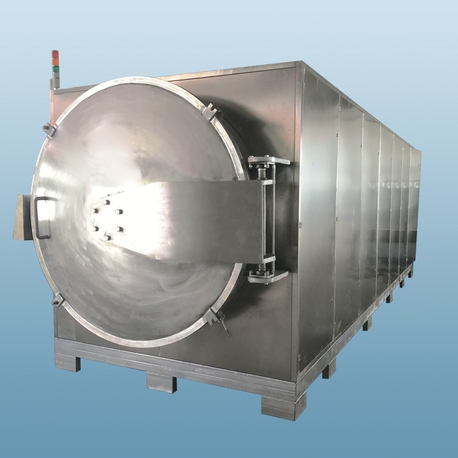
Systemkonfiguration und Prozessengineering
Die erfolgreiche Implementierung von Mikrowellentrocknung erfordert eine sorgfältige Konfiguration der Prozessparameter basierend auf den physikalischen und dielektrischen Eigenschaften des Materials. Prozessingenieure müssen die Wellenlängenwahl, die Leistungsdichte und die Bandgeschwindigkeit berücksichtigen, um die gewünschten Trocknungsergebnisse zu erzielen.
Zum Beispiel hängt die Wahl zwischen 2450 MHz und 915 MHz von der Produktdicke und -zusammensetzung ab. Bei 2450 MHz ist die Wellenlänge kürzer, was eine hervorragende Heizkontrolle für dünne Materialien, kleine Granulate oder enge Verarbeitungsbänder bietet. Bei 915 MHz ermöglicht die längere Wellenlänge eine tiefere Eindringtiefe, was sie für dicke Materialbetten, große chemische Kuchen oder Bulk-Lebensmittelprodukte geeignet macht.
Um eine hohe thermische Effizienz zu erreichen, kombinieren moderne Installationen häufig Mikrowellenenergie mit konvektiven Heißluftsystemen. In diesen hybriden Konfigurationen wird zunächst konventionelle Heißluft verwendet, um freie Oberflächenfeuchtigkeit zu entfernen, was sehr kosteneffektiv ist. Sobald die Trocknungsrate langsamer wird und die interne Feuchtigkeitsmigration zum begrenzenden Faktor wird, wird Mikrowellenenergie eingeführt. Dieser hybride Ansatz nutzt die Stärken beider Methoden, um die Trocknungsgeschwindigkeit und den Energieverbrauch zu optimieren. Nasan ist auf die Gestaltung dieser hybriden Systeme spezialisiert und konfiguriert das genaue Verhältnis von Heißluft und Mikrowellenenergie, um den spezifischen Feuchtigkeitsdesorptionskurven verschiedener Produkte zu entsprechen.
Standard-FAQ zur industriellen Mikrowellenverarbeitung
Q1: Wie beeinflusst eine Mikrowellentrocknungsmaschine wärmeempfindliche Materialien?
A1: Sie verhindert Schäden an wärmeempfindlichen Materialien, indem sie selektive Erwärmung und kürzere Verarbeitungszeiten nutzt. Da elektromagnetische Energie direkt auf Wassermoleküle abzielt, bleibt die trockene feste Matrix des Produkts relativ kühl. Darüber hinaus ermöglicht die Kombination von Mikrowellensystemen mit Vakuumtechnologie, dass Feuchtigkeit bei niedrigeren Siedepunkten (30 °C bis 45 °C) verdampft, wodurch wärmeempfindliche Verbindungen vor thermischer Zersetzung geschützt werden.
Q2: Was ist die Bedeutung von 915 MHz vs. 2450 MHz Frequenzen in industriellen Systemen?
A2: Die Hauptunterschiede liegen in der Eindringtiefe und der physikalischen Wellenlänge. Die Frequenz von 915 MHz hat eine längere Wellenlänge (ungefähr 32,7 cm) und kann tief in dicke, dichte oder voluminöse Materialien eindringen. Die Frequenz von 2450 MHz hat eine kürzere Wellenlänge (ungefähr 12,2 cm), was ihre Eindringtiefe begrenzt, aber eine präzisere Energiekonzentration in dünnen Materialschichten oder Produkten mit geringem Gewicht ermöglicht.
Q3: Wie wird elektromagnetisches Leckagen in kontinuierlichen Bandsystemen verhindert?
A3: Leckagen werden durch den Einsatz von konstruierten Sicherheitsdrosseln und Dämpfungstunneln an den Ein- und Ausgängen des Förderbands verhindert. Diese Strukturen sind als Viertelwellenbegrenzer ausgelegt oder enthalten absorbierende Materialien, die die elektromagnetischen Wellen innerhalb der Heizkammer unterdrücken und enthalten, wodurch sichere Betriebsumgebungen gewährleistet werden, die den CE- und OSHA-Sicherheitsstandards entsprechen.
Q4: Können Mikrowellensysteme Materialien mit hohem Metallgehalt verarbeiten?
A4: Im Allgemeinen können Massivmetalle und hochleitfähige Materialien nicht in Standard-Mikrowellenfeldern verarbeitet werden, da sie die Wellen reflektieren, was zu Lichtbogenbildung und Schäden am Generator führen kann. Allerdings können Spurmetallpulver oder Metalloxide, die gleichmäßig innerhalb einer nicht leitenden Matrix dispergiert sind, manchmal unter sorgfältig verwalteten Felddichten verarbeitet werden. Aus Sicherheitsgründen erfordern Materialien mit signifikanten metallischen Elementen spezialisierte technische Bewertungen vor der Verarbeitung.
Q5: Wie beeinflusst der Feuchtigkeitsgehalt die Absorption von Mikrowellenenergie?
A5: Die Rate der Energieabsorption ist direkt proportional zum Feuchtigkeitsgehalt des Materials. Wenn ein Produkt nass ist, verursacht sein hoher dielektrischer Verlustfaktor, dass es elektromagnetische Wellen schnell absorbiert. Wenn das Material trocknet und sein Wassergehalt abnimmt, sinkt sein dielektrischer Verlustfaktor, was dazu führt, dass es erheblich weniger Energie absorbiert. Diese Beziehung verhindert Übertrocknung und hilft, das trockene Material vor thermischen Schäden zu schützen.
Ingenieuranfragen und Zusammenarbeit
Die Integration fortschrittlicher elektromagnetischer Trocknung in eine bestehende Produktionslinie erfordert ein gründliches Verständnis der Materialwissenschaft, Thermodynamik und der Hochfrequenzwellenpropagation. Da jedes industrielle Material einzigartige dielektrische und physikalische Eigenschaften aufweist, ist eine maßgeschneiderte Systemkonfiguration erforderlich, um optimale Leistung zu erzielen.
Für detaillierte technische Beratungen, Materialtestversuche oder maßgeschneiderte Systemdesigns laden wir Prozessingenieure und Anlagenleiter ein, eine Anfrage zu stellen. Unser Ingenieurteam steht zur Verfügung, um Ihre spezifischen Materialprofile zu analysieren und eine maßgeschneiderte Verarbeitungslösung zu entwickeln, die Ihren Durchsatz-, Platz- und Qualitätsanforderungen entspricht.