







Para las operaciones de recubrimiento en polvo industrial que manejan miles de piezas por turno, el horno de curado por cinta transportadora representa la mayor inversión de capital y el único mayor consumidor de energía. A diferencia de los hornos por lotes, un horno de curado por cinta transportadora procesa piezas en un flujo constante, con sistemas de monorraíl aéreo o sistemas de energía libre moviendo estantes a través de zonas controladas por temperatura. El desafío radica en mantener una uniformidad precisa de temperatura del metal en piezas de masa, geometría y densidad de carga variables, todo mientras la cinta transportadora funciona a velocidades entre 1 y 8 metros por minuto. Este artículo examina principios de ingeniería, estrategias de optimización del rendimiento y soluciones de modernización para sistemas de horno de curado por cinta transportadora, basándose en las instalaciones de HANNA en las industrias automotriz, de electrodomésticos y de acabado general.
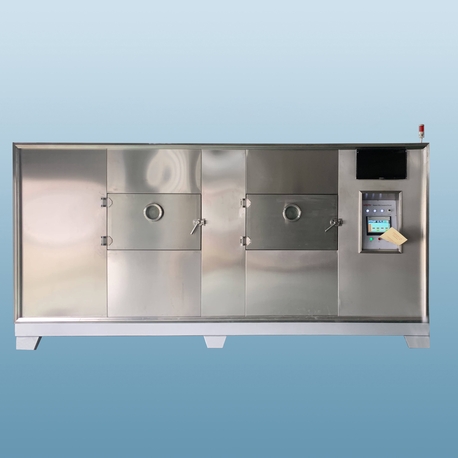
1. Parámetros de diseño clave para un horno de curado por cinta transportadora
Un horno de curado por cinta transportadora correctamente especificado equilibra el rendimiento térmico, la velocidad de la línea y el consumo de energía. Los parámetros críticos incluyen:
Configuración de la zona: Zona de aumento (IR o convección de alta velocidad), zona de remojo (temperatura uniforme) y zona de retención opcional para secciones gruesas. Longitudes típicas de zona: 4–8 m de rampa, 12–20 m de remojo.
Perfil de velocidad del aire: 0.5–1.2 m/s a través de la sección transversal de la pieza. Velocidades más altas mejoran la transferencia de calor, pero pueden perturbar el polvo no curado en características delicadas.
Uniformidad de temperatura: ±3°C a través del sobre de trabajo para piezas industriales estándar; ±1.5°C para superficies automotrices de Clase A.
Ancho y espacio libre de la cinta transportadora: Mínimo 300 mm de espacio libre sobre la pieza más alta y 150 mm a los lados para la circulación del aire.
Grosor de aislamiento: 150–200 mm de lana mineral con cara de papel de aluminio para reducir la pérdida de calor radiante.
Los diseños modernos de horno de curado por cinta transportadora utilizan dinámica de fluidos computacional (CFD) para modelar patrones de flujo de aire y predecir gradientes térmicos antes de la fabricación. Los integradores de plantas de recubrimiento en polvo como HANNA realizan mapeo térmico durante la puesta en marcha para validar el rendimiento.
2. Tipos de cintas transportadoras y su impacto en la consistencia del curado
La elección del sistema de cinta transportadora afecta directamente cómo se posicionan las piezas dentro del horno de curado por cinta transportadora.
2.1 Transportador Monorraíl Aéreo
Más común para líneas de volumen medio a alto. Las piezas cuelgan de carritos unidos a una cadena continua. Las ventajas incluyen un diseño simple, bajo mantenimiento y la capacidad de transportar cargas pesadas (hasta 500 kg por gancho). Sin embargo, el espaciamiento fijo entre los colgadores limita la densidad, y las piezas pueden oscilar, afectando los patrones de flujo de aire. Para un horno de curado de transportador con monorraíl, asegúrese de que la velocidad de la cadena permanezca constante (±2%) para evitar tiempos de permanencia desiguales.
2.2 Transportador Power-and-Free
Utilizado en líneas de alta mezcla y alto volumen donde las piezas necesitan acumularse o eludir ciertas zonas. Cada transportador tiene su propio motor, lo que permite un control de velocidad independiente. Los sistemas power-and-free permiten el procesamiento “por lotes en continuo” — por ejemplo, mantener piezas fundidas pesadas más tiempo en la zona de inmersión mientras las piezas más ligeras se mueven más rápido. La complejidad añade costo, pero para grandes operaciones de planta de recubrimiento en polvo, la flexibilidad reduce el retrabajo en un 15–20%.
2.3 Transportador de Banda Plana o Malla
Utilizado para piezas pequeñas y planas que pueden descansar directamente sobre la banda (por ejemplo, soportes estampados, disipadores de calor). Los hornos de banda ofrecen una excelente uniformidad de temperatura porque las piezas no están sombreadas por los colgadores. Sin embargo, la banda misma actúa como un disipador de calor, requiriendo tiempos de calentamiento más largos. HANNA recomienda bandas de malla de acero inoxidable con área abierta >60% para permitir el flujo de aire desde abajo.
3. Estrategias de Perfilado Térmico y Control para Hornos de Curado de Transportadores
Mantener las condiciones de curado a través de densidades de carga variables es el principal desafío para cualquier horno de curado de transportador. Los sistemas de control avanzados abordan esto a través de:
Control PID multi-zona: Cada zona tiene su propio termopar, quemador y ventilador de recirculación. Las zonas operan de manera independiente, con puntos de ajuste ajustados en función de la retroalimentación de carga en tiempo real de los sensores infrarrojos en la entrada del horno.
Compensación de velocidad basada en carga: Cuando un bastidor pesado entra, el sistema de control reduce temporalmente la velocidad del transportador (o aumenta las temperaturas de las zonas) para mantener el perfil de temperatura del metal. Esto requiere un motor de frecuencia variable en el motor del transportador y algoritmos predictivos.
Sensores de temperatura de piezas inalámbricos: Etiquetas RFID pasivas con termistores viajan con el bastidor, transmitiendo datos al PLC. Esto permite el control en bucle cerrado de la modulación del quemador, reduciendo el sobrecalentamiento de temperatura en hasta un 60% en comparación con puntos de ajuste fijos.
Registro de datos y trazabilidad: Para el recubrimiento de dispositivos aeroespaciales y médicos, el horno de curado de transportador debe registrar los perfiles de tiempo-temperatura para cada lote. Los sistemas SCADA archivan estos datos durante más de 10 años.
Los operadores de planta de recubrimiento en polvo que utilizan el paquete SmartCure de HANNA informan una reducción del 95% en eventos de curado insuficiente y un 22% menos de consumo de energía a través del control adaptativo de zonas.
4. Defectos Comunes en Hornos de Curado de Transportadores y Acciones Correctivas
Incluso un horno de curado de transportador bien diseñado puede producir defectos si se descuidan el mantenimiento o los procedimientos operativos. A continuación se presentan cuatro problemas frecuentes y soluciones comprobadas.
Defecto: Brillo inconsistente a lo largo del ancho del transportador
Ocurre cuando el flujo de aire es mayor en un lado debido a boquillas bloqueadas o dampers desbalanceados. Solución: Realizar un recorrido de velocidad de aire en 10 puntos a lo largo del ancho del transportador. Variación objetivo <15%. Limpiar las boquillas trimestralmente; la acumulación de polvo curado puede reducir el diámetro de apertura en un 50% en seis meses. Instalar dampers de balanceo en cada rama del conducto.Defecto: Recubrimiento blando en el lado inferior de las piezas colgadas
Solución: Efecto sombra causado por la pieza bloqueando el flujo de aire desde abajo. Para un horno de curado de transportador con monorraíl, agregar boquillas montadas en la parte inferior en ángulo de 15° hacia arriba. Alternativamente, rotar los colgadores 90° cada 500 horas para distribuir los patrones de desgaste. Para recesos profundos, usar emisores de IR montados en las paredes laterales del horno para radiar calor en las zonas de sombra.Defecto: Descoloración en el borde delantero de las piezas pero color correcto en el borde trasero
Solución: Pico de temperatura en la entrada del horno debido a un exceso del quemador. Ajustar la configuración PID de la zona de aumento — reducir la ganancia proporcional e incrementar el tiempo derivativo. Instalar una placa deflectora en la entrada de la zona para difundir el aire caliente. Verificar que el transportador no se detenga dentro del horno durante los cambios de turno; si lo hace, programar una secuencia de retracción que mueva todas las piezas fuera en 2 minutos.Defecto: Poros o burbujas en la película curada
Solución: Desgasificación de sustratos porosos (fundiciones, juntas de soldadura) o humedad atrapada. Precalentar las piezas a 120°C durante 10 minutos antes de recubrir, utilizando un horno de precalentamiento separado o la primera zona del horno de curado con flujo de aire reducido. Para fundiciones a presión, especificar un curado en dos etapas: mantener a 80°C durante 5 minutos para eliminar volátiles, luego aumentar a 190°C. Las auditorías de plantas de recubrimiento en polvo a menudo revelan que la velocidad del transportador es demasiado rápida para la masa térmica de la pieza; reducir la velocidad en un 15% y volver a medir.
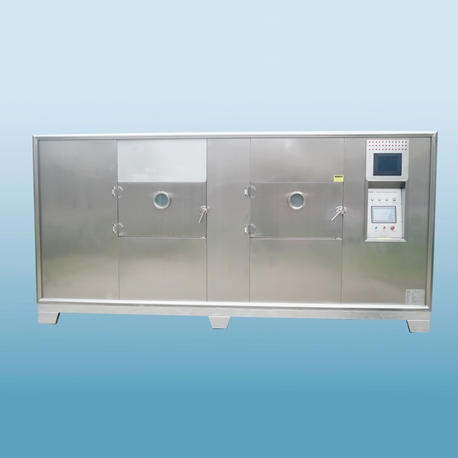
5. Medidas de Eficiencia Energética para Hornos de Curado de Transportadores
Los sistemas de hornos de curado de transportador continuos son intensivos en energía, pero las actualizaciones específicas pueden lograr un retorno de inversión en 12–24 meses. HANNA recomienda lo siguiente:
Recuperación de calor de los gases de escape: Instalar un intercambiador de calor de placa de gas a aire en la chimenea de escape del horno (típicamente 150–250°C) para precalentar el aire de combustión fresco. Recuperar el 50–60% del calor residual reduce el consumo de gas en un 10–15%.
Variadores de frecuencia (VFD) en ventiladores de recirculación: Reducir la velocidad del ventilador durante períodos de baja carga (por ejemplo, descansos, cambios de turno). Una reducción del 25% en la velocidad reduce la potencia del ventilador en un 58% (ley de afinidad).
Mejoras en el aislamiento: Reemplazar la lana mineral comprimida (común en hornos de más de 15 años) por paneles de alta densidad de 160 kg/m³. Agregar una mantita de fibra cerámica de 25 mm sobre el aislamiento existente para bajar la temperatura de la superficie de 60°C a 40°C, reduciendo las pérdidas en espera en un 30%.
Sellos de cortina en la entrada/salida: La infiltración de aire en aperturas causa una pérdida de calor significativa. Instalar sellos de cepillo de doble fila o tubos de silicona inflables que se cierren alrededor de la cadena del transportador. Una apertura única de 2 m de ancho con una velocidad de aire de 2 m/s desperdicia 4,800 m³/h de aire caliente — equivalente a $8,000/año en gas.
Modo de inactividad automático: Cuando la producción se detiene por >20 minutos, el sistema de control reduce todos los puntos de ajuste de zona a 120°C (mínimo para evitar condensación) y reduce las velocidades de los ventiladores al 30%. Reanudar la potencia total 10 minutos antes del reinicio. HANNA ha ahorrado a los clientes un promedio de $18,000 anuales por horno.
6. Integración con Equipos Upstream y Downstream
Un horno de curado por cinta no opera en aislamiento. Un rendimiento óptimo requiere coordinación con:
Cabina de aplicación de polvo: El flujo de aire de la cabina debe estar equilibrado con la entrada de aire del horno para evitar diferenciales de presión que arrastren polvo no curado hacia el horno. Una ligera presión positiva (5–10 Pa) dentro del horno previene la contaminación.
Túnel de flash-off (para pinturas líquidas): Si la línea procesa recubrimientos a base de solventes, una zona de flash-off de 3–5 minutos a 60–80°C antes del horno de curado elimina volátiles, reduciendo defectos de pinhole.
Túnel de enfriamiento forzado: Después del curado, las piezas deben enfriarse a <40°C antes de manipularse. Un túnel de enfriamiento con aire ambiente o refrigerado (5–10 m/s) reduce el tiempo de enfriamiento de 30 minutos a 4 minutos, permitiendo una descarga más rápida.
Sistema de lubricación de cinta transportadora: Los lubricadores de cadena en la parte superior previenen el pegado y reducen la fricción. Utilice grasa de alta temperatura (calificada hasta 250°C) aplicada automáticamente cada 100 horas de operación.
Para los diseños de planta de recubrimiento en polvo, HANNA recomienda una configuración de paso recto con el horno posicionado inmediatamente después de la cabina, minimizando la distancia de transporte y la pérdida de calor.
7. Preguntas Frecuentes (FAQs)
Q1: ¿Cómo calculo la longitud requerida de un horno de curado por cinta para mi tasa de producción?
A1: La fórmula es: Longitud del horno (m) = Velocidad de la cinta (m/min) × Tiempo total de permanencia (min). Tiempo total de permanencia = tiempo de aumento + tiempo de remojo. Ejemplo: el recubrimiento en polvo requiere 4 minutos para alcanzar una temperatura de metal de 190°C y 10 minutos de remojo → total 14 minutos. A una velocidad de cinta de 2 m/min, la longitud = 28 metros. Agregue un margen del 20% por variación de carga y geometría de la pieza. Para piezas fundidas pesadas (masa térmica > 5 kg por gancho), aumente el tiempo de aumento en un 50%. HANNA proporciona simulación de línea gratuita a solicitud.
Q2: ¿Cuál es la especificación típica de uniformidad de temperatura para un horno de curado por cinta utilizado en recubrimientos automotrices?
A2: Para piezas exteriores visibles (parachoques, molduras), IATF 16949 requiere ±3°C en toda la zona de trabajo. Para componentes estructurales con superficies ocultas, ±5°C es aceptable. Los estándares aeroespaciales (AMS 2750E) pueden exigir Clase 2 (±3°C) o Clase 1 (±1.5°C). La uniformidad se mide utilizando una cuadrícula de termopares de 9 puntos bajo condiciones de carga, con la cinta funcionando a velocidad de producción.
Q3: ¿Con qué frecuencia debe ser mapeado térmicamente un horno de curado por cinta de manera profesional?
A3: HANNA recomienda una encuesta completa de uniformidad térmica cada 12 meses para hornos continuos. Además, realice una encuesta después de cualquier modificación (reemplazo de quemador, reparación de conductos, cambio de motor de ventilador) o cuando las tasas de defectos superen el 2%. Entre encuestas profesionales, utilice registradores de datos portátiles en 3–5 piezas por semana para verificar las condiciones de curado. Registre los resultados en un gráfico SPC — la tendencia de deriva de temperatura indica calibración o degradación del aislamiento.
Q4: ¿Se puede convertir un horno de curado por cinta diseñado para pintura líquida en recubrimiento en polvo?
A4: Sí, pero las modificaciones son obligatorias. Los hornos de pintura líquida a menudo utilizan quemadores de combustión directa (los productos de combustión entran en el horno) y tienen velocidades de flujo de aire más bajas. Para el polvo, debes convertir a calefacción indirecta (intercambiador de calor) para evitar la contaminación por hollín o silicona. También aumenta la capacidad del ventilador de recirculación para lograr un flujo de aire de 0.8–1.2 m/s. Instala un sistema de purga de aire fresco para eliminar volátiles. Finalmente, reemplaza el lubricante de la cadena del transportador por uno de alta temperatura y bajo humo. Los especialistas en plantas de recubrimiento en polvo pueden asesorar sobre la viabilidad y el costo.
Q5: ¿Qué causa bandas horizontales (rayas) en las piezas curadas en un horno de cinta?
A5: Las bandas perpendiculares a la dirección del transportador indican un ciclo de temperatura causado por el espaciado de los colgadores. A medida que cada colgador pasa por una zona de quemador, bloquea momentáneamente el flujo de aire hacia las piezas detrás de él. Solución: Aumenta la distancia entre los colgadores a >600 mm o instala aletas de enderezamiento de flujo dentro del horno. Otra causa: vibración de la cadena del transportador a frecuencias específicas: mide la tensión de la cadena y ajusta la alineación del engranaje de transmisión. Para casos severos, HANNA instala una correa perforada entre los colgadores y la pieza para homogeneizar el flujo de aire.
¿Necesitas actualizar o poner en marcha un nuevo horno de curado por cinta?
Ya sea que estés reemplazando un horno obsoleto, ampliando la capacidad o construyendo una nueva línea de acabado, HANNA proporciona ingeniería llave en mano para sistemas de hornos de curado por cinta. Nuestro alcance incluye simulación CFD térmica, selección de quemadores y ventiladores, integración de sistemas de control (PLC, SCADA, listo para IoT) y validación térmica en el sitio con informes certificados. También ofrecemos actualizaciones: agregar zonas de refuerzo IR, VFDs, recuperación de calor o control avanzado de zonas a hornos existentes.
Envía tus dibujos de piezas, el rendimiento requerido y las especificaciones del transportador a nuestro equipo de ventas técnicas. Responderemos con una propuesta detallada, incluyendo estimaciones de consumo de energía, cálculo de ROI y un dibujo de diseño en 3D.
Envía tu consulta sobre el horno de curado por cinta a la ingeniería de HANNA o utiliza el formulario en línea para una consulta rápida.