

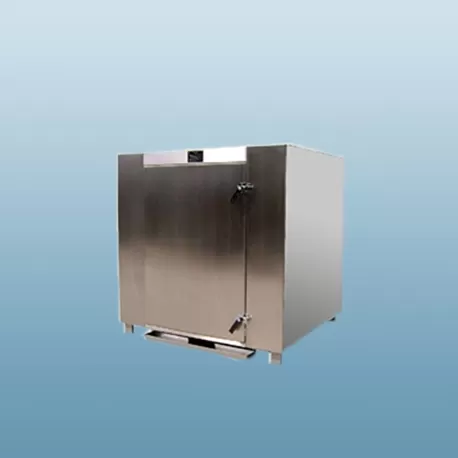
Seleccionar el liofilizador industrial adecuado es una decisión significativa. No se trata solo de una compra; es una inversión a largo plazo en la estabilidad, calidad y escalabilidad de su producto. El proceso de liofilización, aunque elegante en teoría, exige una ingeniería precisa en la práctica.
Un liofilizador comercial preserva materiales sensibles al eliminar el agua mediante sublimación. Esto requiere pasar de un estado congelado directamente a vapor, omitiendo la fase líquida. El resultado es un producto con daño estructural mínimo y una vida útil excepcional.
La elección incorrecta del equipo puede llevar a ciclos ineficientes, comprometer la integridad del producto y aumentar los costos operativos. Este artículo desglosa los cinco parámetros técnicos y operativos clave que debe evaluar. Para las empresas que buscan un rendimiento robusto, fabricantes como Nasan ofrecen soluciones de grado industrial diseñadas para ciclos exigentes.

Comprendiendo la Función Principal de un Sistema de Liofilización
En su esencia, un liofilizador se trata de preservación a través de la deshidratación controlada. El objetivo principal es extender la vida útil mientras se mantienen las propiedades originales del producto lo más cerca posible.
Esto es crucial para sustancias que se degradan con el calor o la oxidación. Al eliminar el agua, efectivamente detiene el crecimiento microbiano y las reacciones químicas que causan el deterioro. La estructura porosa que queda permite una rápida y completa rehidratación más tarde.
En la industria farmacéutica, esto significa preservar la eficacia de vacunas, antibióticos y muestras biológicas. En la fabricación de alimentos, retiene el sabor, la nutrición y el color donde otros métodos de secado fallan. El liofilizador industrial logra lo que los secadores de aire caliente estándar no pueden.
El Proceso de Liofilización: Un Flujo de Trabajo en Tres Pasos
Operar un liofilizador a escala de producción sigue una secuencia crítica definida. Cada etapa debe ser controlada meticulosamente para el éxito.
Paso 1: Congelación
El producto se carga en estantes dentro de la cámara del liofilizador y se congela por completo. No se trata solo de congelar; la temperatura debe estar muy por debajo del punto eutéctico o de colapso del producto. Esto asegura una estructura adecuada de cristales de hielo para la siguiente fase.
Paso 2: Secado Primario (Sublimación)
Esta es la fase más larga. El liofilizador industrial reduce la presión de la cámara y aplica calor suave a los estantes. Bajo este vacío, el agua congelada sublima directamente de hielo a vapor. El vapor viaja a un condensador ultra-frío, donde se vuelve a congelar como hielo.
Paso 3: Secado Secundario (Desorción)
Después de la eliminación del hielo, quedan moléculas de agua unidas. La temperatura se eleva aún más y la presión se reduce nuevamente para desorber esta humedad residual. Este paso final lleva el producto a su nivel de humedad estable y objetivo.
Industrias Clave Dependientes de la Liofilización Industrial
La aplicación de un liofilizador comercial abarca sectores donde el valor y la estabilidad del producto son primordiales.
Farmacéutica y Biotecnología: Esta es la aplicación más crítica. Liofilizadores se utilizan para medicamentos inyectables, vacunas, diagnósticos y vectores virales vivos. La estabilidad para el transporte y almacenamiento es un requisito innegociable.
Alimentos y Bebidas Avanzados: Más allá del café instantáneo, ingredientes de alto valor como especias premium, frutas especiales para confitería, cultivos probióticos y comidas listas para comer para expediciones utilizan liofilización. Es el estándar de oro para la retención de calidad.
Preservación de Tejidos y Cultivos: Las instituciones de investigación y las empresas biomédicas utilizan liofilizadores para preservar materiales biológicos sensibles, cepas de bacterias y muestras de tejido para estudios a largo plazo.
Extractos Herbales y Nutracéuticos: Para mantener la potencia de los compuestos vegetales delicados, un liofilizador industrial proporciona una alternativa de baja temperatura a la secado por aspersión, lo que a menudo resulta en un polvo de mayor calidad y más activo.
5 Parámetros Críticos para Seleccionar Su Liofilizador Industrial
Aquí están los cinco factores esenciales a analizar antes de comprometerse con un sistema de liofilización.
1. Área de Estante y Capacidad del Secador
Esto define el tamaño de su lote. El área de estante (medida en metros cuadrados) es la superficie total de calentamiento. La capacidad debe alinearse tanto con sus necesidades actuales como con el crecimiento proyectado. Considere si necesita una unidad de cámara fija o un liofilizador industrial modular más grande. No se trata solo de encajar un lote, sino de optimizar la eficiencia del ciclo para su carga típica.
2. Rango de Temperatura del Estante y Control
El control térmico preciso es todo. Necesita un amplio rango operativo, típicamente de -50°C a +70°C o más, con temperatura uniforme en cada estante (±1°C es un buen punto de referencia). El calentamiento inconsistente conduce a un secado desigual y al fracaso del lote. Los sistemas modernos utilizan circulación de aceite de silicona para un control preciso.
3. Capacidad y Temperatura del Condensador
El condensador es el motor de la eliminación de vapor de agua. Su capacidad (en kg de hielo) debe exceder la carga total de agua por lote. Su temperatura (a menudo de -55°C a -80°C) debe ser lo suficientemente baja como para crear un fuerte diferencial de presión de vapor, impulsando la velocidad de sublimación. Un condensador potente, como los que se encuentran en unidades de servicio pesado de proveedores como Nasan, reduce directamente el tiempo de secado primario.
4. Vacío Último e Integridad de la Cámara
Un vacío profundo y estable es necesario para una sublimación eficiente. Busque una especificación de presión de vacío último por debajo de 10 Pa (0.1 mbar). Más importante es la tasa de fuga del sistema: su capacidad para mantener ese vacío. Una cámara con fugas extiende los ciclos, arriesga el derretimiento del producto y aumenta los costos de energía. La construcción robusta es clave aquí.
5. Automatización e Integridad de Datos
Para la producción comercial de GMP o seguridad alimentaria, el control manual es insuficiente. Un liofilizador profesional debe tener un sistema de control programable, basado en recetas, con registro de datos. Esto asegura la reproducibilidad de lote a lote, simplifica la capacitación del operador y proporciona una auditoría completa para la garantía de calidad.

Abordando Desafíos Comunes en la Liofilización Comercial
Incluso con un equipo excelente, ocurren desafíos. La planificación proactiva mitiga el riesgo.
Los largos tiempos de ciclo son un importante impulsor de costos. Optimizar la temperatura de estante y los puntos de ajuste de vacío durante el secado primario, basado en datos del producto, es la solución. Usar un lyophilizer industrial con un condensador de alta capacidad y un sistema de calefacción eficiente es la base.
La contaminación y el tiempo de inactividad por limpieza son obstáculos operativos. Elija un sistema con capacidades de limpieza en el lugar (CIP) y esterilización en el lugar (SIP), especialmente para productos farmacéuticos. Superficies de cámara más suaves y componentes accesibles son vitales.
El colapso del producto o el retroceso resultan de exceder la temperatura crítica del producto durante el secado. Esto subraya la necesidad de un control preciso de la temperatura del estante y estudios exhaustivos de formulación del producto antes de la escalabilidad.
Para operaciones donde la fiabilidad no puede ser una variable, asociarse con un fabricante industrial establecido es estratégico. Empresas como Nasan se centran en la ingeniería lyophilizers lyophilizers que abordan estos mismos desafíos a través de un diseño robusto y sistemas de control precisos, con el objetivo de maximizar el tiempo de actividad y el rendimiento del producto.
La Base de Productos Estables
Un lyophilizer industrial es una piedra angular de la fabricación moderna en industrias de alto riesgo. La elección impacta directamente en la calidad de su producto, la eficiencia operativa y el cumplimiento regulatorio.
Al evaluar rigurosamente parámetros como el control de estante, la potencia del condensador y la automatización—en lugar de solo el precio y el tamaño—usted invierte en fiabilidad a largo plazo. El equipo adecuado apoya la innovación, permitiéndole desarrollar y escalar productos sensibles con confianza.
En un campo definido por la precisión, la ingeniería detrás de la máquina importa. Implementar un sistema de liofilización bien diseñado de un socio industrial de confianza proporciona la estabilidad que su proceso requiere para ofrecer productos excepcionales y estables en estante de manera consistente.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es la principal diferencia entre un lyophilizer y un secador térmico estándar?
A1: Un secador térmico utiliza calor para evaporar agua líquida, lo que puede causar contracción, degradar compuestos sensibles al calor y dañar estructuras celulares. Un lyophilizer utiliza sublimación bajo vacío, eliminando el hielo directamente como vapor a bajas temperaturas. Esto preserva la estructura física y la integridad bioquímica de productos sensibles como proteínas o matrices alimenticias delicadas.
Q2: ¿Cuánto tiempo toma un ciclo típico de liofilización industrial?
A2: Los tiempos de ciclo varían drásticamente según el producto, la formulación, la profundidad de llenado y la eficiencia del equipo. Productos simples y de capa delgada pueden tardar 24 horas. Biológicos complejos en frascos grandes pueden requerir 4 días o más. El objetivo de un lyophilizer industrial bien diseñado es optimizar parámetros para minimizar el tiempo de secado primario, que es la fase más larga.
Q3: ¿Es posible secar en exceso un producto en un lyophilizer?
A3: Sí, el secado excesivo es un riesgo, especialmente en el secado secundario. El calor o el tiempo excesivos pueden eliminar demasiada agua ligada, lo que lleva a la desnaturalización de proteínas, pérdida de actividad en biológicos o fragilidad excesiva del polvo. Determinar el contenido óptimo de humedad residual para cada producto es una parte crítica del desarrollo del proceso.
Q4: ¿Cuáles son las principales preocupaciones de mantenimiento para un liofilizador de producción?
A4: Las principales preocupaciones son el mantenimiento del sistema de vacío (cambios de aceite, sellos de bomba), el deshielo y la limpieza del condensador, asegurar la integridad de los sellos y juntas de las puertas, y calibrar los sensores de temperatura y presión. Un programa de mantenimiento preventivo es esencial para evitar tiempos de inactividad inesperados y asegurar la reproducibilidad del ciclo.
Q5: ¿Se puede liofilizar cualquier líquido o producto húmedo?
A5: No de manera efectiva. La formulación es crítica. Los productos necesitan congelarse en una matriz estable con poros interconectados para la escape de vapor. Las soluciones con muy bajo contenido sólido o altas concentraciones de disolventes (como el etanol) que no se congelan completamente a la temperatura del condensador son malas candidatas y requieren formulación especializada o ajustes en el proceso.