







Die Entfernung von Feuchtigkeit aus landwirtschaftlichen Produkten, Zutaten und Fertiggerichten bleibt eine der energieintensivsten Betriebsarten in der Verarbeitungsindustrie. Für Produktionsleiter und Anlageningenieure besteht die Auswahl einer dehydrator machine nicht mehr nur aus der Durchsatzleistung – es geht darum, Farbe, Nährstoffdichte und Rehydratationseigenschaften zu bewahren, während die Betriebskosten unter 0,03 $ pro Pfund entfernte Feuchtigkeit gehalten werden. Moderne kommerzielle Trocknungssysteme müssen Luftgeschwindigkeit, Temperaturregelung und Verweilzeit mit beispielloser Präzision ausbalancieren. Dieser Artikel zerlegt die Kerntechnologien, Auswahlkriterien und Betriebsstrategien, die die heutigen Hochleistungs-industriellen Dehydratoren definieren.

1. Thermodynamische Konfigurationen in modernen Dehydrator-Maschinen
Industrielle Dehydration hat sich weit über einfache Heißluftschränke hinaus entwickelt. Die heutigen Geräte integrieren Wärmepumpentechnologie, mehrstufige Wärmegewinnung und adaptive Luftstromregelungen. Bei der Bewertung einer dehydrator machine ist das Verständnis des zugrunde liegenden thermodynamischen Zyklus entscheidend, um den Energieverbrauch und die Trocknungsstabilität vorherzusagen.
1.1 Wärmepumpe vs. gasbeheizte Systeme
Wärmepumpenunterstützte Dehydratoren gewinnen latente Wärme aus der Abluft zurück und erreichen spezifische Feuchtigkeitsentzugsraten (SMER) von 2,5–4,0 kg/kWh, im Vergleich zu 1,0–1,5 kg/kWh für herkömmliche gasbeheizte Geräte. Für Verarbeiter, die in Regionen mit hohen Erdgaspreisen arbeiten, übersetzt sich dieser Unterschied in jährliche Einsparungen von 40.000–80.000 $ für eine mittelgroße Linie. Gasbeheizte Konfigurationen bleiben jedoch für Anwendungen, die Ansauglufttemperaturen über 95 °C erfordern, wie bestimmte Nussröst- oder Gelatinierungsprozesse, bevorzugt.
1.2 Luftstrommuster: Querstrom, Durchfluss und Aufprall
Homogenität ist der Feind der Verschwendung. Querstromdesigns, bei denen die Luft senkrecht zur Produktlage strömt, sind für partikuläre Materialien wie Getreide oder gewürfeltes Gemüse geeignet. Durchfluss (vertikaler Luftstrom) ist für dichte Produkte wie Apfelscheiben oder Trockenfleischstreifen zwingend erforderlich, bei denen die Luft die Produktschicht durchdringen muss. Aufpralldüsen, die in kontinuierlichen Band-dehydrator machines verwendet werden, erhöhen die Wärmeübertragungskoeffizienten an der Oberfläche um das Dreifache und reduzieren die Trocknungszeit für feuchte Produkte wie Mangos oder Tomaten um bis zu 40 %.
2. Materialhandling und hygienisches Design
In der kommerziellen Lebensmittelverarbeitung wirkt sich Ausfallzeit für Reinigungen direkt auf die Rentabilität aus. Eine gut konstruierte dehydrator machine muss den USDA/3-A-Hygienestandards entsprechen und gleichzeitig schnelle Bandwechsel und Reinigungsverfahren ermöglichen.
Bandmaterialien: Edelstahlspiralnetz (für schwere Lasten) vs. thermoplastische modulare Bänder (leichte Ablösung für klebrige Produkte).
Reinigen im Betrieb (CIP) Düsen: Integrierte Sprühsysteme, die die manuelle Reinigungszeit von 8 Stunden auf 90 Minuten reduzieren.
Neigungsverlauf der Zufuhrabschnitte: Verhindert das Abrollen des Produkts und sorgt für eine gleichmäßige Schichttiefe, die für einen konsistenten Endfeuchtigkeitsgehalt entscheidend ist.
HANNA hat diese hygienischen Merkmale in seiner industriellen Serie implementiert, um die Risiken der Kreuzkontamination in Anlagen, die sowohl glutenfreie als auch herkömmliche Zutaten verarbeiten, zu reduzieren.
3. Prozesskontrolle und Datenintegration
Industrie 4.0 hat den Trocknungsbereich erreicht. Zeitgenössische Trockner sind mit Mehrpunkt-Temperatur-/Feuchtigkeitssensoren und SPS ausgestattet, die die Lüftergeschwindigkeiten und Rückführungsdämpfer in Echtzeit modulieren. Dieses Kontrollniveau ist unverzichtbar, wenn hitzeempfindliche Materialien wie Kräuter oder Probiotika getrocknet werden, bei denen ein Überschuss von 5 °C aktive Verbindungen schädigen kann.
3.1 Feuchtigkeitsrückkopplungsschleifen
Fortschrittliche Systeme verwenden Nahinfrarot (NIR)-Sensoren, um die Restfeuchtigkeit am Entladeende zu messen. Diese Daten passen automatisch die Gurtgeschwindigkeit oder Zonentemperaturen an und halten die endgültige Feuchtigkeit innerhalb von ±0,5 % ohne Eingreifen des Bedieners. Für eine mittelgroße Fruchtverarbeitungsanlage kann diese Präzision die jährlichen Produktverluste (Übertrocknung) um 12–15 Tonnen reduzieren.
3.2 Fernüberwachung und Alarme
Cloud-verbundene Dehydrator-Maschinen ermöglichen es Produktionsleitern, wichtige Leistungskennzahlen – wie die Verdunstungsrate pro Quadratmeter – über mobile Dashboards zu überwachen. Predictive-Maintenance- Warnungen benachrichtigen die Teams, wenn die Vibrationswerte an Abluftventilatoren die Schwellenwerte überschreiten, um ungeplante Stillstände zu verhindern.
4. Anwendungsspezifische Konfigurationen
Keine einzelne Dehydrator-Maschine übertrifft in jedem Szenario. Das optimale Design hängt von der Produktmorphologie, der Anfangsfeuchtigkeit und dem gewünschten Durchsatz ab. Im Folgenden sind häufige Konfigurationen aufgeführt, die in Hochvolumeneinstellungen verwendet werden.
Kontinuierliche Mehrstufenförderer Trockner: Ideal für Gemüse (Karotten, Zwiebeln) und Früchte (Äpfel, Cranberries). Jede Stufe arbeitet bei unterschiedlichen Temperaturen, um das Verhärten der Schale und das Trocknen des Kerns auszubalancieren.
Tunnel-Dehydratoren mit Batch-Wagen: Geeignet für Kleinserienproduktion oder Produkte, die lange Ruhezeiten erfordern (z. B. getrocknete Fleischwaren).
Rotationsdrom-Trockner: Wird für feuchte Nebenprodukte wie Zitrusschalen oder Treber verwendet, bei denen die Drehbewegung Agglomerate aufbricht.
Belt-Trockner mit Zonierung: Ermöglicht unterschiedliche Luftgeschwindigkeiten und Temperaturen über und unter dem Gurt, was für beschichtete Produkte oder solche, die zum Kleben neigen, entscheidend ist.
5. Fallstudie: Lösung inkonsistenter Trocknung in einer Mango-Verarbeitungsanlage
Ein großflächiger Verarbeiter in Südostasien hatte Feuchtigkeitsvariationen zwischen 12 % und 18 % in getrockneten Mangoscheiben, was zu Kundenbeschwerden und Schimmelproblemen während des Versands führte. Nach der Nachrüstung ihrer Linie mit einer HANNA Drei-Stufen-Dehydrator-Maschine mit individueller Zonenfeuchtigkeitskontrolle sank die Variation auf 13,5 %–14,2 %. Die wesentliche Modifikation war die Einführung von Zwischenbeheizungszonen, in denen die Produkttemperatur vor dem endgültigen Trocknen ausgeglichen wird. Die annualisierten Einsparungen durch verringerten Verderb und Nacharbeit überstiegen 200.000 $, was die Kapitalausgaben innerhalb von 14 Monaten rechtfertigte.
6. Betriebliche Herausforderungen und Gegenmaßnahmen
Selbst die robusteste Dehydrator-Maschine erfordert Wachsamkeit gegenüber häufigen Fallstricken, die die Leistung im Laufe der Zeit beeinträchtigen.
6.1 Luftkurzschluss
Dichtungen um die Gurtkanten und zwischen den Plenums verschlechtern sich, was es der Luft ermöglicht, das Produkt zu umgehen. Infrarot-Thermografie kann diese Leckagewege identifizieren. Der Austausch abgenutzter Silikondichtungen alle 18 Monate stellt die Trocknungseffizienz um 8–12 % wieder her.
6.2 Produktübertragung und Kreuzkontamination
In Mehrproduktanlagen sammeln sich Feinstaub und Staub auf Rücklaufpfannen und Luftkanälen. Geplante Differenzdrucküberwachung über Filter verhindert Ablagerungen, die Listeria beherbergen können. HANNA-Systeme verfügen über geneigte Oberflächen und glatte Schweißnähte, um Versteckmöglichkeiten zu eliminieren.
7. Energieökonomie und Nachhaltigkeit
Mit den Scope-3-Emissionen, die nun unter die Lupe genommen werden, investieren Lebensmittelunternehmen in Trockner, die den CO2-Fußabdruck minimieren. Mechanische Dampfkompression (MVR) ist eine aufstrebende Technologie, bei der verdampfter Dampf komprimiert und als Heizmedium verwendet wird. Obwohl kapitalintensiv, können MVR-integrierte Trocknungsmaschinen den Dampfverbrauch um bis zu 70 % im Vergleich zu direkt befeuerten Einheiten reduzieren.
Für Verarbeiter, die noch nicht bereit für MVR sind, bietet die Rückgewinnung von Abwärme aus Kühlmittelkondensatoren (in Wärmepumpentrocknern) einen einfacheren Weg. Daten von Installationen in Nordeuropa zeigen, dass die zurückgewonnene Wärme das Waschwasser vorheizen oder die Raumheizung versorgen kann, wodurch der gesamte Energieverbrauch der Anlage um 18–22 % gesenkt wird.
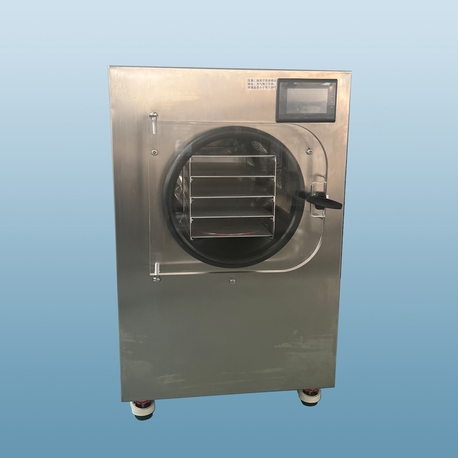
8. Wartungsprotokolle für eine verlängerte Lebensdauer
Ein kommerzieller Trockner läuft jährlich 5.000–8.000 Stunden. Ohne rigorose Wartung sinkt die Trocknungskapazität um 3–5 % pro Jahr. Führen Sie diese Überprüfungen durch:
Monatlich: Messen Sie die Riemenspannung und -ausrichtung; inspizieren Sie die Lüfterblätter auf Ablagerungen.
Vierteljährlich: Kalibrieren Sie die Feuchtigkeitssensoren anhand von Nass- und Trockentemperaturen.
Halbjährlich: Führen Sie eine Wärmebildaufnahme der elektrischen Verbindungen an den Heizelementen durch.
Jährlich: Ersetzen Sie die Trockenmittelatmer an den Getrieben und schmieren Sie die Lager gemäß den OEM-Spezifikationen.
Die Einhaltung dieser Intervalle stellt sicher, dass Ihre Trocknungsmaschine ihre Nennverdampfungsrate während der Abschreibungsdauer beibehält.
Häufig gestellte Fragen
Q1: Wie lang ist die typische Amortisationszeit für das Upgrade auf eine
energieeffiziente industrielle Trocknungsmaschine?
A1: Basierend auf
Installationen von 2023–2024 liegen die Amortisationszeiten zwischen 18 und 36 Monaten.
Anlagen, die feuchte Produkte verarbeiten (z. B. Tomaten, Ananas), sehen schnellere
Renditen aufgrund der hohen Energieintensität der Wasserentfernung. Der genaue Zeitrahmen
hängt von den lokalen Strompreisen und den jährlichen Betriebsstunden ab.
Q2: Wie sorgt eine kontinuierliche Trocknungsmaschine für eine gleichmäßige
Feuchtigkeit, wenn verschiedene Chargen von Rohmaterial unterschiedliche
anfängliche Feuchtigkeit haben?
A2: Moderne Maschinen verwenden adaptive
Steuerungsalgorithmen. Die Eingangssensoren für die Feuchtigkeit kommunizieren mit dem
PLC, das die Riemengeschwindigkeit und die Zonentemperaturen dynamisch anpasst.
Einige Systeme integrieren auch variable Verweilzeiten durch unabhängig angetriebene
Riemensektionen, um sicherzustellen, dass feuchtere Chargen eine verlängerte Trocknung
erhalten, ohne dass der Rest übertrocknet wird.
Q3: Kann eine einzige Trocknungsmaschine sowohl Früchte als auch
Gemüse ohne Geschmacksübertragung verarbeiten?
A3: Ja, vorausgesetzt, die
Einheit umfasst gründliche Reinigungszyklen im Betrieb (CIP) und der Luftstromweg ist
so gestaltet, dass Kreuzkontamination minimiert wird. HANNA bietet spezielle
Sanitärprotokolle an, die die Plenums mit heißem Wasser und lebensmittelechten
Desinfektionsmitteln zwischen Produktwechseln spülen und so die Übertragung flüchtiger
organischer Verbindungen eliminieren.
Q4: Was ist die maximale Trocknungstemperatur, die in einer
lebensmittelechten Trocknungsmaschine erreicht werden kann?
A4: Die meisten industriellen Lebensmittel-Trockner
arbeiten sicher bis zu 110 °C über längere Zeiträume. Spezialisierte Einheiten mit
indirekter Heizung können 150 °C erreichen, werden jedoch typischerweise für die
Vorgelatinisierung oder spezifische thermische Behandlungen verwendet. Über 120 °C ist
eine sorgfältige Kontrolle der Wasseraktivität erforderlich, um Verbrennungen oder
Härtung zu vermeiden.
Q5: Wie oft sollten die Luftfilter in einem stark genutzten
kommerziellen Dörrgerät gewechselt werden?
A5: In staubigen Umgebungen (z.B. beim Trocknen von Zwiebeln oder
Paprika) müssen die Vorfilter möglicherweise alle 2–4 Wochen gewechselt werden. Die endgültigen HEPA-Filter, falls installiert, halten typischerweise 6–12 Monate, sollten jedoch über Differenzdruckmessgeräte überwacht werden. Vernachlässigung der Filterwartung erhöht den statischen Druck, wodurch der Luftstrom und die Trocknungskapazität um bis zu 1 % pro Woche reduziert werden.
Q6: Beeinflusst die Höhe die Leistung eines Dörrgeräts?
A6: Ja. In höheren Lagen erhöht der niedrigere Siedepunkt von
Wasser zunächst die Verdunstungsraten, aber die verringerte Luftdichte senkt die Wärmeübertragungskapazität. Geräte, die über 1.500 Meter installiert sind, erfordern oft eine Herabsetzung der Heizkapazität oder größere Ventilatoren, um denselben Durchsatz aufrechtzuerhalten. Hersteller wie HANNA stellen auf Anfrage höhen spezifische Konfigurationsdaten zur Verfügung.
Für Verarbeiter, die die richtigen technischen Spezifikationen für ihre Produktmischung validieren möchten, verhindert die frühzeitige Beratung mit einem Anwendungstechniker im Projektlebenszyklus kostspielige Versäumnisse. Die Schnittstelle von Trocknungskinetik, Energiekosten und Lebensmittelsicherheit entwickelt sich weiter, was die Auswahl eines Dörrgeräts zu einer strategischen Investition in langfristige Produktionsagilität macht.