







Si trabajas en farmacéuticos, fabricación de alimentos o biotecnología, probablemente hayas oído hablar del liofilizado. El término "liofilizador" a menudo surge en discusiones sobre la preservación a largo plazo de materiales sensibles. Pero, ¿qué hace exactamente un liofilizador industrial y por qué es una pieza crítica de equipo para tantas industrias avanzadas?
A diferencia de los métodos de secado convencionales que utilizan calor, un liofilizador comercial opera bajo el principio de la sublimación. Este proceso suave elimina la humedad mientras preserva la estructura física y la integridad química del producto de una manera que ningún otro secador puede. Para las empresas donde la viabilidad del producto, la potencia y la vida útil son innegociables, invertir en un sistema de liofilización robusto es una decisión estratégica.
Fabricantes líderes como Nasan han estado a la vanguardia de la ingeniería de liofilizadores industriales confiables que cumplen con las rigurosas demandas de los estándares globales. Su equipo se encuentra en instalaciones donde el fracaso no es una opción.

¿Cómo Funciona Realmente un Liofilizador? El Proceso de Liofilización Explicado
El funcionamiento de un liofilizador, científicamente conocido como liofilización, es un proceso de múltiples etapas, cuidadosamente controlado. Es más complejo que simplemente congelar y hacer vacío un producto. Entender los pasos resalta la ingeniería de precisión involucrada en estas máquinas.
La primera fase crítica es la Congelación. El producto se coloca en la cámara del liofilizador y se enfría a muy por debajo de su punto eutéctico, a menudo entre -30°C y -50°C. Esto no es solo congelación superficial; el objetivo es solidificar todas las moléculas de agua en cristales de hielo en toda la masa del producto. La tasa y el método de congelación pueden impactar el tamaño de los cristales de hielo, lo que a su vez afecta la estructura del producto final.
Una vez completamente congelado, comienza la fase de secado primario o Sublimación. La bomba de vacío del liofilizador reduce drásticamente la presión de la cámara. Luego, se aplica calor controlado a las estanterías. Bajo esta baja presión, el hielo sólido en el producto sublima: transiciona directamente de sólido a vapor, eludiendo completamente la fase líquida. Esta es la magia central de un liofilizador.
El vapor de agua es luego atraído hacia bobinas extremadamente frías llamadas el condensador, donde se vuelve a solidificar como hielo. Esta fase puede tardar más, ya que implica eliminar la mayor parte del agua.
La etapa final es el Secado Secundario (Desorción). Con el hielo libre desaparecido, algo de humedad permanece unida a las moléculas del producto. En esta fase, la temperatura se eleva aún más (aunque sigue siendo inferior a la ambiente) para romper estos enlaces. El vacío continúa extrayendo el vapor liberado. Este paso lleva el producto a su contenido de humedad ultra bajo deseado, a menudo entre 1-4%.
Industrias Clave que Dependen de la Tecnología de Liofilizadores Comerciales
Las ventajas únicas del liofilizado lo hacen indispensable en varios campos de alto riesgo. Las aplicaciones van mucho más allá de las comidas para mochileros.
En los sectores de Farmacéutica y Biotecnología, el liofilizador es un pilar de producción. Se utiliza para preservar vacunas, antibióticos, medicamentos a base de proteínas, kits de diagnóstico y vectores virales vivos. El proceso mantiene la actividad biológica de estos compuestos sensibles, permitiendo un almacenamiento estable a largo plazo a temperatura ambiente. Un liofilizador farmacéutico debe estar construido según estrictos estándares de cGMP (buenas prácticas de manufactura actuales), con trazabilidad completa y protocolos de validación.
La industria de alimentos y bebidas utiliza liofilizadores para ingredientes y productos terminados de alto valor. El café instantáneo es el ejemplo clásico. Pero la tecnología también es vital para preservar frutas para cereales y bocadillos, hierbas y especias, comidas completas para uso militar y aeroespacial, y ingredientes premium para el mundo culinario. La comida liofilizada retiene su forma original, color, sabor y nutrición mucho mejor que sus contrapartes secadas al aire o al calor.
Los laboratorios de Investigación y Desarrollo, tanto académicos como corporativos, utilizan unidades de liofilizadores a menor escala. Son esenciales para preparar muestras estables, preservar cultivos celulares y realizar experimentos en ciencia de materiales. La precisión y reproducibilidad que ofrece un liofilizador de laboratorio son críticas para el trabajo científico.
Otros nichos incluyen la preservación de documentos históricos dañados por agua, la preparación de ciertos tipos de cerámica, e incluso en taxidermia. Donde sea que se necesiten secar materiales delicados sin distorsión o daño, se considera un liofilizador.
Elegir el Liofilizador Industrial Adecuado para Su Operación
Seleccionar un liofilizador es una inversión de capital significativa. La elección correcta depende de un análisis claro de sus necesidades. Debe considerar el tipo de producto, tamaño del lote, tiempo de ciclo requerido y el entorno regulatorio.
La capacidad y configuración son factores primarios. ¿Necesita un liofilizador por lotes con bandejas y estantes para producciones discretas? ¿O sería mejor un liofilizador continuo o semi-continuo para una producción de alto volumen y un solo producto? El área de estante y la capacidad de hielo del condensador determinan el tamaño de cada lote.
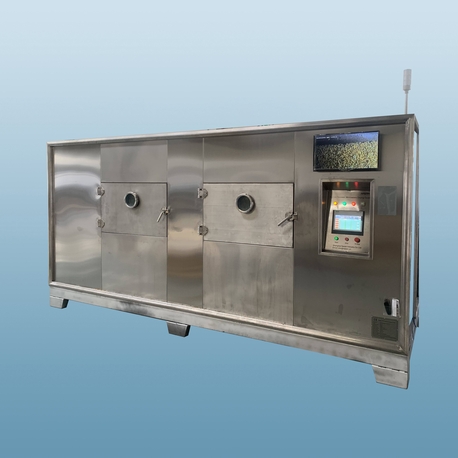
La ingeniería y los controles son donde brilla la calidad. Un liofilizador comercial debe contar con una construcción robusta, a menudo con acero inoxidable de grado farmacéutico para limpieza y resistencia a la corrosión. El sistema de control es vital; las unidades modernas utilizan controladores lógicos programables (PLC) con almacenamiento de recetas, registro de datos y capacidades de monitoreo remoto. Esto asegura la repetibilidad del proceso y el cumplimiento.
El cumplimiento regulatorio es innegociable para muchos usuarios. El equipo destinado a industrias reguladas por la FDA necesita ser diseñado para una fácil validación. Esto incluye características como sistemas de limpieza en el lugar (CIP), cámaras esterilizables y paquetes de documentación completos. Proveedores como Nasan se especializan en construir liofilizadores que no solo funcionan, sino que también están diseñados para pasar auditorías regulatorias rigurosas.
Mantenimiento y Eficiencia Operativa de Su Sistema de Liofilización
Operar un liofilizador de manera eficiente implica más que presionar un botón de inicio. El mantenimiento proactivo es clave para el tiempo de actividad y la calidad del producto. Las tareas regulares incluyen descongelar y limpiar el condensador, revisar y reemplazar el aceite de la bomba de vacío, inspeccionar los sellos de las puertas por integridad y calibrar los sensores de temperatura y presión.
El consumo de energía es un costo operativo importante. Los liofilizadores modernos incorporan características de eficiencia como sistemas de recuperación de calor, que reciclan la energía térmica dentro del ciclo, y bombas de vacío de velocidad variable. Invertir en un modelo eficiente en energía de un fabricante enfocado en la sostenibilidad, como Nasan, puede llevar a ahorros sustanciales a largo plazo.
La capacitación de los operadores es crucial. Comprender los principios de la liofilización ayuda a los técnicos a resolver problemas como tiempos de secado lentos o sobrecarga del condensador. Las técnicas de carga adecuadas—asegurando que el producto esté distribuido uniformemente y que los tapones de los viales estén correctamente posicionados—impactan directamente en la consistencia del ciclo y la calidad del producto final.
Conclusión: El Valor Estratégico del Secado por Congelación Avanzado
Un secador por congelación industrial no es solo un equipo de secado; es una tecnología habilitadora. Permite a las empresas crear productos estables y de alto valor a partir de materiales de partida perecederos o inestables. Extiende las cadenas de suministro globales al otorgar a los productos una vida útil de varios años sin refrigeración.
La decisión de invertir en un sistema de secado por congelación implica una cuidadosa consideración de las necesidades técnicas, los requisitos de cumplimiento y el costo total de propiedad. Asociarse con un fabricante experimentado y confiable es crítico para el éxito.
Empresas como Nasan proporcionan la experiencia de ingeniería y el equipo robusto necesario para aprovechar el poder de la liofilización de manera confiable. En un mundo que demanda preservación avanzada para medicamentos, alimentos y productos biotecnológicos, el secador por congelación industrial sigue siendo una piedra angular de la fabricación moderna.
Preguntas Frecuentes (FAQs)
Q1: ¿Cuál es la principal ventaja de un secador por congelación sobre un secador térmico estándar para alimentos o productos farmacéuticos?
A1: La principal ventaja es la preservación de la estructura y los compuestos sensibles al calor. Un secador por congelación elimina el agua a través de la sublimación a bajas temperaturas, previniendo daños por reacciones en fase líquida o calor alto. Esto preserva la forma física, la estructura celular, el sabor, el color y—lo más importante para la farmacéutica—la actividad biológica de proteínas y vacunas delicadas.
Q2: ¿Cuánto tiempo tarda un ciclo típico de secado por congelación en una unidad industrial?
A2: Los tiempos de ciclo varían ampliamente según el producto, su formulación y el tamaño del lote. Un ciclo puede variar de 20 horas para materiales simples y delgados a varios días (más de 72 horas) para productos biológicos densos y complejos o grandes volúmenes. La eficiencia del secador por congelación y la optimización de la receta de liofilización impactan significativamente el tiempo total del ciclo.
Q3: ¿Es posible sobre-secar un producto en un secador por congelación?
A3: Sí, el sobre-secado es un riesgo, particularmente en la fase de secado secundario. Eliminar demasiada humedad ligada puede llevar a la desnaturalización de proteínas en biológicos, pérdida de aromas volátiles en alimentos o aumento de la fragilidad. La determinación precisa del punto final, a menudo a través de análisis de humedad residual o pruebas de aumento de presión, se utiliza para detener el ciclo en el contenido óptimo de humedad.
Q4: ¿Cuáles son los puntos de mantenimiento más críticos para un secador por congelación comercial?
A4: El sistema de vacío y el condensador son los más críticos. La bomba de vacío requiere cambios de aceite regulares e inspecciones de sellos. El condensador debe ser completamente descongelado y limpiado entre lotes para mantener una eficiencia óptima de captura de hielo. Las juntas de la puerta y los sellos de las válvulas también deben ser inspeccionados rutinariamente en busca de fugas que puedan romper el vacío y arruinar un ciclo.
Q5: ¿Puede un secador por congelación manejar productos líquidos, o solo sólidos?
A5: Un secador por congelación es excelente para productos líquidos. De hecho, muchas aplicaciones farmacéuticas implican llenar frascos con una solución o suspensión de medicamento líquido antes de cargarlos en el secador por congelación. El proceso congela y luego seca el líquido in situ, resultando en un pastel de polvo estable en el frasco, listo para la reconstitución con agua estéril más tarde.