







La demanda global de conservación de alimentos de alta calidad y estabilidad farmacéutica ha empujado al sector manufacturero hacia soluciones más sofisticadas. Para las empresas que buscan mantener la integridad nutricional y la vida útil de sus productos, invertir en equipos de liofilización ya no es un lujo, sino una necesidad estratégica. Empresas como Nasan han estado a la vanguardia de este cambio, proporcionando maquinaria de grado industrial que cierra la brecha entre la precisión científica y la producción en masa.
Elegir el equipo de liofilización adecuado requiere una comprensión profunda de cómo funciona la sublimación a gran escala. A diferencia del secado térmico tradicional, que puede dañar compuestos sensibles al calor, el proceso de liofilización—o liofilización—elimina la humedad mientras el producto permanece congelado. Esto resulta en un producto final que retiene su forma original, color y actividad biológica, lo que lo convierte en el método preferido para bocadillos de alta gama, reactivos biológicos y vacunas que salvan vidas.

Cómo Funciona el Equipo de Liofilización Moderno
En su núcleo, el equipo de liofilización opera a través de tres etapas distintas: congelación, secado primario (sublimación) y secado secundario (desorción). Durante la fase inicial de congelación, el producto se enfría por debajo de su punto triple, asegurando que todo el contenido de agua se convierta en hielo. Esta es una etapa crítica porque el tamaño de los cristales de hielo formados dictará la estructura de poros del producto seco final.
Una vez congelado, el equipo de liofilización crea un ambiente de vacío. Al reducir la presión e introducir una cantidad controlada de calor, el hielo se convierte directamente en vapor sin pasar por la fase líquida. Esto se conoce como sublimación. El equipo de liofilización de alta calidad debe tener un condensador excepcionalmente eficiente para atrapar este vapor, evitando que entre en la bomba de vacío y dañe el sistema.
La etapa final implica el secado secundario, donde se eliminan las moléculas de agua unidas restantes. El equipo moderno de liofilización utiliza calefacción de estantes precisa para eliminar esta humedad residual. El resultado es un producto con un contenido de humedad tan bajo como 1% a 4%, que es estable a temperatura ambiente durante años si se envasa correctamente.
Componentes Clave del Equipo de Liofilización Industrial
Al evaluar diferentes modelos de equipos de liofilización, la calidad de los componentes internos determina la longevidad de la máquina. La cámara de secado suele estar construida de acero inoxidable de alta calidad, como SUS304 o SUS316, para prevenir la corrosión y asegurar el cumplimiento de la seguridad alimentaria. Una cámara robusta puede soportar las diferencias de presión significativas requeridas para operaciones de vacío profundo.
El sistema de refrigeración es otra parte vital de cualquier equipo de liofilización. Las unidades industriales a menudo utilizan compresores de dos etapas o refrigeración criogénica especializada para alcanzar temperaturas tan bajas como -50°C o incluso -80°C. Esto asegura que incluso los productos con alto contenido de azúcar o sal puedan ser congelados completamente antes de que comience el ciclo de secado.
Además, el sistema de vacío en el equipo profesional de liofilización debe ser capaz de alcanzar y mantener presiones muy bajas de manera consistente. Esto a menudo implica una combinación de bombas de paletas rotativas y bombas de raíces. Sin un vacío estable, el proceso de sublimación falla, lo que lleva a un "retroceso", donde el producto se descongela y colapsa, arruinando todo el lote.
Evaluando Equipos de Liofilización para el Procesamiento de Alimentos
En la industria alimentaria, el objetivo principal de utilizar equipos de liofilización es crear productos que sean ligeros, estables en estante y sabrosos. Desde fresas y café hasta golosinas especiales para mascotas, la versatilidad de estas máquinas es inigualable. Al seleccionar equipos de liofilización para alimentos, la capacidad es el factor más importante. Los fabricantes suelen categorizar estas máquinas por el área de superficie de sus estantes o la capacidad total de captura de hielo del condensador.
La eficiencia energética también se ha convertido en un tema importante en la selección de equipos de liofilización. Debido a que el proceso puede tardar entre 12 y 48 horas, el consumo de electricidad puede ser significativo. Marcas como Nasan se han centrado en optimizar la transferencia de calor y el aislamiento para reducir la huella energética por kilogramo de producto seco.
La higiene es otro factor innegociable. El equipo de liofilización utilizado en la producción de alimentos debe ser fácil de limpiar y desinfectar. Busque sistemas que cuenten con capacidades de "Limpieza en el Lugar" (CIP), que automatizan el lavado de la cámara y los estantes. Esto reduce el tiempo de inactividad entre lotes y asegura que no haya contaminación cruzada, especialmente en instalaciones que manejan alérgenos.
Por qué Nasan está Liderando el Camino en Innovación de Equipos de Liofilización
En el competitivo panorama de la maquinaria industrial, Nasan ha establecido una reputación de fiabilidad y avance tecnológico. Su enfoque para construir equipos de liofilización se centra en la experiencia del usuario y la durabilidad a largo plazo. Al integrar sistemas de control inteligentes, permiten a los operadores monitorear la curva de secado en tiempo real, haciendo ajustes según sea necesario para optimizar el ciclo.
El diseño modular del equipo de liofilización de Nasan también permite la escalabilidad. Un negocio podría comenzar con una unidad de tamaño mediano y luego integrar módulos adicionales o actualizar a un sistema más grande a medida que crece la demanda. Esta flexibilidad es esencial para startups y empresas en expansión que necesitan gestionar cuidadosamente su gasto de capital.
Especificaciones Técnicas a Buscar en Unidades de Alta Gama
Al comparar varias opciones de equipos de liofilización, debes mirar más allá del precio. El espaciado de los estantes es un detalle técnico que a menudo se pasa por alto. Si estás liofilizando artículos voluminosos como frutas enteras, necesitas más espacio vertical que si estás secando capas delgadas de extracto líquido. Las alturas de estante ajustables son una característica premium en algunos modelos de equipos de liofilización.
La temperatura del condensador es otra métrica crucial. Para la mayoría de los alimentos, un condensador que alcance -50°C es suficiente. Sin embargo, para aplicaciones farmacéuticas o productos con bajos puntos eutécticos, necesitarás equipos de liofilización con un condensador que pueda alcanzar -80°C o menos. Esto asegura que el vapor de agua se atrape de manera efectiva, manteniendo la integridad del vacío durante todo el proceso.
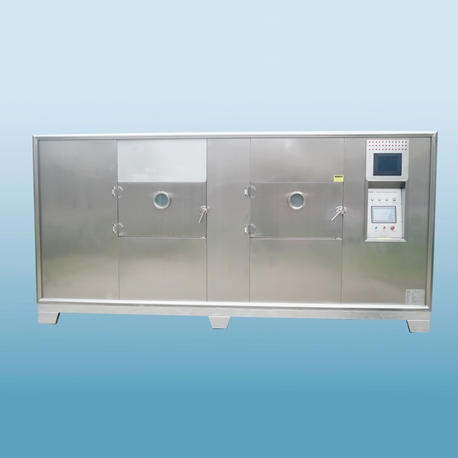
Finalmente, considera el sistema de control del equipo de liofilización. Los controles manuales son raros hoy en día; la mayoría de los sistemas modernos utilizan pantallas táctiles PLC (Controlador Lógico Programable). Estos sistemas deberían ofrecer registro de datos, almacenamiento de recetas y capacidades de monitoreo remoto. Poder rastrear la historia de cada lote es vital para el control de calidad y para cumplir con los estándares regulatorios internacionales.
Calculando el ROI de Tu Inversión en Equipos de Liofilización
El costo inicial de equipos de liofilización profesionales puede ser alto, a menudo oscilando entre decenas de miles y cientos de miles de dólares. Sin embargo, el retorno de la inversión (ROI) se impulsa por la naturaleza de valor agregado del proceso. Los productos liofilizados a menudo tienen un precio premium en el mercado debido a su calidad superior en comparación con las alternativas secadas al aire o por pulverización.
Al calcular el ROI para su equipo de liofilización, considere la reducción de desperdicios. Debido a que los artículos liofilizados tienen una vida útil de hasta 25 años, las empresas pueden procesar excedentes estacionales de productos y venderlos durante todo el año. Además, la naturaleza liviana del producto final reduce significativamente los costos de envío y logística, lo que es un gran beneficio para el comercio internacional.
Los costos de mantenimiento también deben ser considerados en su presupuesto. Al igual que cualquier maquinaria de alta resistencia, el equipo de liofilización requiere un servicio regular de las bombas de vacío y los compresores de refrigeración. Elegir un proveedor que ofrezca un excelente soporte postventa y piezas de repuesto fácilmente disponibles es fundamental para minimizar el tiempo de inactividad y maximizar la vida útil del equipo.
Mantenimiento y Longevidad de Sistemas Profesionales
Para obtener el máximo rendimiento de su equipo de liofilización, es necesario un estricto programa de mantenimiento. El aceite de la bomba de vacío debe cambiarse regularmente, ya que puede contaminarse con humedad y disolventes con el tiempo. Comprobar los sellos de la puerta en busca de fugas también es una tarea rutinaria, ya que incluso una brecha microscópica puede impedir que el equipo de liofilización alcance los niveles de vacío necesarios.
Descongelar el condensador es otra parte esencial del flujo de trabajo. Después de cada ciclo, la acumulación de hielo en las bobinas del condensador debe derretirse y drenarse. Algunos equipos de liofilización avanzados cuentan con un ciclo de descongelación por gas caliente, que acelera este proceso y permite tiempos de respuesta más rápidos entre lotes.
El equipo de liofilización mantenido adecuadamente puede durar décadas. No es raro encontrar unidades industriales que han estado en operación durante más de 20 años con solo reemplazos menores de componentes. Invertir en una marca de alta calidad como Nasan asegura que la estructura central y la ingeniería estén diseñadas para soportar las exigencias del uso industrial continuo.
Tendencias en la Industria del Equipo de Liofilización
La industria está viendo actualmente un movimiento hacia la "Liofilización Verde". Esto implica el uso de refrigerantes naturales y tecnología de vacío más eficiente para reducir el impacto ambiental del equipo de liofilización. A medida que las regulaciones sobre refrigerantes sintéticos se endurecen a nivel mundial, los fabricantes están adaptando sus diseños para ser más ecológicos sin sacrificar el rendimiento.
Otra tendencia es la integración de la Inteligencia Artificial (IA) en el software de control del equipo de liofilización. La IA puede analizar datos de sensores para predecir exactamente cuándo se completa la fase de secado primario, cambiando automáticamente la máquina a la siguiente etapa. Esta operación "inteligente" previene el sobresecado y ahorra cantidades significativas de energía y tiempo.
La automatización en la carga y descarga también se está volviendo común en configuraciones farmacéuticas a gran escala. Los brazos robóticos pueden mover frascos de la línea de llenado directamente al equipo de liofilización, reduciendo el contacto humano y el riesgo de contaminación. Si bien este nivel de automatización es costoso, se está convirtiendo en el estándar para la fabricación estéril de alto volumen.
Invertir en equipo de liofilización es un hito significativo para cualquier negocio de procesamiento. Representa un compromiso con la calidad y un enfoque visionario hacia la preservación del producto. Al comprender los matices técnicos—desde la eficiencia de la bomba de vacío hasta las temperaturas del condensador—puede seleccionar una máquina que se ajuste perfectamente a sus objetivos de producción.
Ya sea que esté en la industria alimentaria, farmacéutica o química, el equipo de liofilización adecuado proporcionará una ventaja competitiva a través de una calidad de producto superior. Marcas como Nasan continúan innovando, asegurando que sus clientes tengan acceso a la tecnología más eficiente y confiable del mercado. A medida que el mundo avanza hacia productos más naturales y duraderos, el papel del equipo de liofilización de alto rendimiento solo seguirá creciendo.
Preguntas Frecuentes
Q1: ¿Cuál es la vida útil promedio del equipo de liofilización industrial?
A1: Con el mantenimiento adecuado, el equipo de liofilización industrial de alta calidad puede durar entre 15 y 25 años. El servicio regular del sistema de vacío y las unidades de refrigeración es clave para garantizar esta longevidad.
Q2: ¿Puedo usar el mismo equipo de liofilización tanto para alimentos como para productos farmacéuticos?
A2: Si bien los principios básicos son los mismos, el equipo de liofilización de grado farmacéutico generalmente requiere estándares de esterilización más altos (como SIP - Steam-In-Place) y documentación de validación más precisa que las máquinas de grado alimentario estándar.
Q3: ¿Cuánto tiempo toma un ciclo típico en el equipo de liofilización?
A3: Un ciclo estándar generalmente toma entre 24 y 48 horas. El tiempo exacto depende del contenido de humedad del producto, el grosor del material y las capacidades específicas del equipo de liofilización que se esté utilizando.
Q4: ¿Cuál es la parte más costosa de operar el equipo de liofilización?
A4: La electricidad es típicamente el costo continuo más alto debido a la operación continua de la bomba de vacío y los compresores de refrigeración. Sin embargo, el alto valor de mercado de los productos liofilizados generalmente compensa estos costos de energía.
Q5: ¿Cómo sé qué tamaño de equipo de liofilización necesito?
A5: Debe calcular su producción requerida por semana. El equipo de liofilización se clasifica por área de estante y capacidad de hielo. A menudo es mejor comprar una unidad ligeramente más grande de lo que necesita actualmente para permitir el crecimiento futuro del negocio.
Q6: ¿Nasan ofrece configuraciones personalizadas para su equipo de liofilización?
A6: Sí, Nasan y otros fabricantes líderes a menudo ofrecen opciones de personalización, como espacios específicos entre estantes, diseños de bandejas especializados y características de software integradas adaptadas al flujo de trabajo de producción específico de un cliente.