







El congelador, un equipo que antes estaba confinado a los ámbitos especializados de laboratorios farmacéuticos y preparación de alimentos para el espacio, ha experimentado una evolución notable. Hoy en día, es una herramienta indispensable en una amplia gama de industrias, desde la conservación de alimentos y el procesamiento floral hasta la fabricación farmacéutica y la conservación histórica. En el corazón de esta revolución se encuentra la moderna máquina liofilizadora con características avanzadas, un sistema sofisticado que ha transformado un complejo proceso científico en una operación más accesible, eficiente y confiable. Este artículo profundiza en los avances de vanguardia en la tecnología de liofilización, explora los beneficios clave que estas características aportan y aborda los desafíos comunes que los usuarios pueden enfrentar.
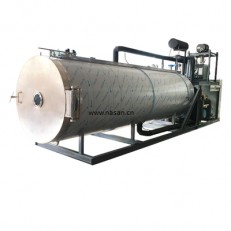
La Ciencia Fundamental de la Liofilización: Un Breve Repaso
Antes de explorar las características avanzadas, es crucial entender el proceso fundamental. La liofilización, científicamente conocida como liofilización, es un proceso de deshidratación que funciona congelando un producto, reduciendo la presión circundante y luego aplicando calor para permitir que el agua congelada en el material sublime directamente de la fase sólida a la fase gaseosa. Este proceso de tres etapas (congelación, secado primario y secado secundario) preserva la estructura física del producto, la actividad biológica y la composición química mucho mejor que los métodos tradicionales de secado por calor. El resultado es un producto estable y con una larga vida útil que se puede rehidratar fácilmente con agua.
La Maravilla Moderna: Características Avanzadas Clave en la Máquina Liofilizadora de Hoy
El congelador tradicional solía ser una unidad voluminosa y operada manualmente que requería supervisión constante. La máquina liofilizadora contemporánea con características avanzadas es un gran avance, integrando automatización, control de precisión e integridad de datos para garantizar resultados inigualables.
Control de Precisión y Ciclos Automatizados
Las unidades modernas están equipadas con sofisticados controladores lógicos programables (PLC) y interfaces de pantalla táctil fáciles de usar. Los operadores pueden crear, guardar y ejecutar recetas complejas de liofilización con control preciso sobre parámetros críticos como la temperatura de la estantería, el nivel de vacío y los tiempos de secado. Esta automatización minimiza el error humano, asegura la consistencia de lote a lote y permite una operación desatendida, incluso para ciclos que duran días. Esta característica es primordial para industrias como la farmacéutica donde la reproducibilidad es innegociable.
Monitoreo en Ciclo e Integridad de Datos
Un avance significativo en la moderna máquina liofilizadora con características avanzadas es su capacidad para monitorear el proceso en tiempo real. Características como la medición de temperatura manométrica (MTM) y la medición de presión comparativa permiten que el sistema determine el punto final del secado primario con precisión: el momento en que todo el hielo ha sublimado. Esto previene el secado insuficiente (que lleva a la descomposición) o el secado excesivo (que puede dañar productos delicados). Además, estos sistemas vienen con capacidades de registro de datos integradas, registrando automáticamente todos los parámetros del proceso para asegurar el cumplimiento de estrictos estándares regulatorios como el 21 CFR Parte 11 de la FDA.
Eficiencia Mejorada y Diseño Ecológico
Los ingenieros han logrado avances enormes en la mejora de la eficiencia del congelador. Los avances clave incluyen:
Compresores Eficientes en Energía: Los sistemas de refrigeración modernos son mucho más eficientes, reduciendo significativamente el consumo de electricidad.
Eficiencia del Condensador de Vapor: Diseños de condensadores mejorados con áreas de superficie más grandes pueden capturar más vapor de agua más rápido, acortando el tiempo total del ciclo.
Bombas de Vacío Sin Aceite: Muchos sistemas avanzados ahora utilizan bombas de vacío sin aceite, o "secas". Esto elimina el costo y el riesgo ambiental de comprar, manejar y desechar aceite para bombas de vacío.
Sistemas de Limpieza en el Lugar (CIP) y Esterilización en el Lugar (SIP)
Para aplicaciones farmacéuticas y biotecnológicas, la esterilidad es crítica. Las máquinas liofilizadoras de alta gama con características avanzadas a menudo incluyen sistemas CIP y SIP integrados. CIP utiliza bolas de rociado automatizadas y circuitos internos para limpiar toda la cámara sin desensamblaje. SIP utiliza vapor presurizado para esterilizar la cámara y los estantes, asegurando un ambiente aséptico para el procesamiento de medicamentos inyectables. Esta automatización reduce el tiempo de inactividad entre lotes y minimiza el riesgo de contaminación.
Diseños Modulares y Escalables
Los fabricantes ahora ofrecen una gama más amplia de configuraciones, desde unidades de banco para I+D y estudios a escala piloto hasta enormes máquinas de producción a escala industrial. Crucialmente, muchas de estas máquinas liofilizadoras con características avanzadas están diseñadas con la escalabilidad en mente. Los parámetros de proceso desarrollados en una unidad a pequeña escala a menudo pueden ser transferidos directamente a un modelo de producción más grande, reduciendo el riesgo del proceso de escalado y acelerando el tiempo de comercialización para nuevos productos.

Desafíos Comunes y Problemas con Liofilizadoras
Aún con la tecnología más avanzada, operar una liofilizadora no está exento de posibles inconvenientes. Entender estos problemas comunes es el primer paso para prevenirlos.
Liofilización Incompleta o Fallida
El problema más común es un producto que no está adecuadamente seco. Esto puede manifestarse como:
Retroceso: El producto se derrite durante el proceso en lugar de sublimarse. Esto a menudo es causado por una temperatura de estante demasiado alta durante el secado primario o una pérdida de vacío.
Alta Humedad Residual: El producto se siente húmedo o empapado después del ciclo. Las causas incluyen una receta mal configurada (una fase de secado secundario demasiado corta), una bomba de vacío que no funciona, o fugas en la cámara.
Problemas de Contaminación
La contaminación puede arruinar un lote entero. Puede originarse de:
Carga Inadecuada: Introducir contaminantes durante el proceso de carga manual.
Fugas en el Sistema: Una fuga en el sistema de vacío puede atraer aire no estéril o vapores de aceite de una bomba de vacío defectuosa.
Limpieza Inadecuada: No limpiar adecuadamente la cámara entre lotes puede llevar a contaminación cruzada.
Fallas Mecánicas y del Sistema
Como cualquier maquinaria compleja, una liofilizadora puede experimentar problemas de hardware:
Fallo de la Bomba de Vacío: La bomba es el corazón del sistema. La degradación del aceite, la pérdida de aceite o el desgaste mecánico pueden llevar a una incapacidad para alcanzar o mantener el nivel de vacío requerido.
Problemas con el Compresor de Refrigeración: Los problemas con el compresor pueden impedir que los estantes o el condensador alcancen las temperaturas de congelación necesarias.
Sobre carga del Condensador: Si el producto tiene un contenido de agua demasiado alto para la capacidad de la unidad, el condensador puede verse abrumado, lo que lleva a la fusión del hielo y potencialmente dañando la bomba.
Optimización del Tiempo de Ciclo
Un ciclo ineficientemente largo es una frustración común que aumenta los costos operativos. Los ciclos largos son frecuentemente causados por:
Recetas Demasiado Conservadoras: Usar recetas predeterminadas o "seguras" que son más largas de lo necesario.
Formulación de Producto Deficiente: La composición del producto en sí (por ejemplo, alto contenido de azúcar) puede formar una matriz dura y vítrea que ralentiza la sublimación.
Espaciado o Carga de Estantes Inadecuados: Sobrecargar los estantes o usar bandejas que impidan la transferencia de calor puede extender significativamente los tiempos de secado.
Mitigando Problemas con Tecnología Avanzada
Curiosamente, las características muy avanzadas que se encuentran en los modernos liofilizadores son la mejor defensa contra estos problemas comunes. Las recetas automatizadas previenen errores humanos, el monitoreo en tiempo real detecta problemas como una fuga de vacío temprano, y el registro de datos proporciona un rastro forense para diagnosticar cualquier falla. Los sistemas CIP/SIP abordan directamente los riesgos de contaminación. Por lo tanto, invertir en una máquina liofilizadora con características avanzadas no se trata solo de ganar eficiencia; también se trata de garantizar robustez y fiabilidad en su proceso de liofilización.
El humilde congelador ha sido reinventado. Ya no es solo un simple deshidratador, sino un sistema altamente sofisticado, controlado por computadora, diseñado para precisión, eficiencia y fiabilidad. La moderna máquina liofilizadora con características avanzadas empodera a las industrias para preservar los productos más delicados y valiosos con una calidad inigualable. Al automatizar procesos complejos, garantizar la integridad de los datos y mejorar la sostenibilidad, esta tecnología está desbloqueando nuevas posibilidades en la ciencia de los alimentos, farmacéuticos y más allá. Si bien pueden surgir desafíos operativos, una máquina bien diseñada con mantenimiento proactivo y un operador capacitado puede producir consistentemente resultados perfectos, lote tras lote. A medida que la tecnología continúa avanzando, podemos esperar que los congeladores se vuelvan aún más inteligentes, conectados e integrales para la innovación.